
1. Circuito principal (MC)
1.1. Visão geral
O circuito MC pode ser dividido na pArte de entrada, na parte do circuito principal e na parte de saída.
A parte de entrada começa pela pilha de entrada, passa pelo link EMC (filtro, reator etc.) e então entra no componente Inversor por meio do contator de controle #5 (entra no componente retificador quando há realimentação de energia). A parte de saída começa na saída do componente inversor, passa pelo DC-CT (transformador de corrente), pode passar pelo link EMC (reator) e, por fim, conecta-se à pilha de saída.
A parte do circuito principal é o núcleo de todo o circuito MC. De acordo com as características do acionamento de frequência variável CA-CC-CA, ela é dividida em parte retificadora, parte CC e parte inversora.
Há dois tipos de partes retificadoras: retificação não controlada e retificação controlada.
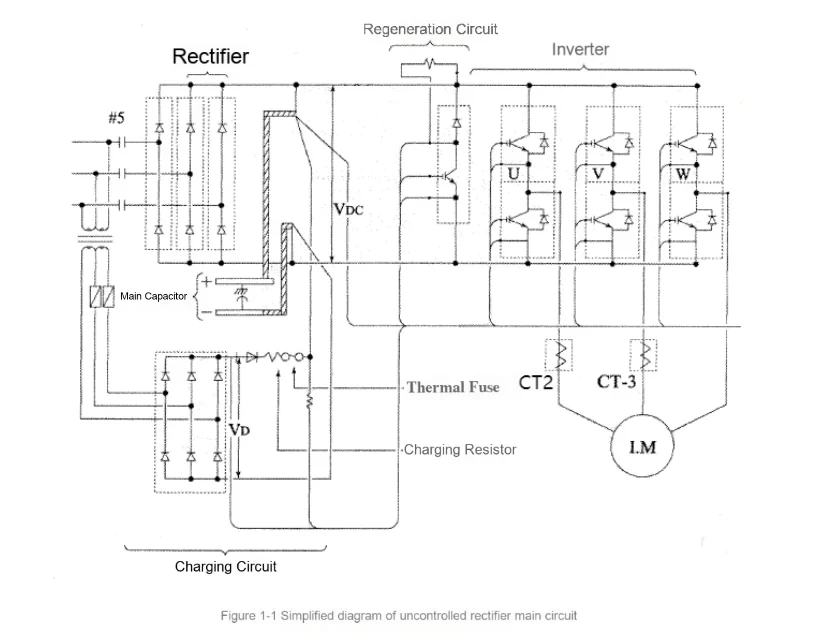
A retificação não controlada é uma retificação de onda completa trifásica de um conjunto de ponte de diodos. A entrada é um cabo trifásico #5, e a saída é um barramento conectado ao capacitor da parte CC. O dispositivo principal da retificação é um conjunto de ponte de diodos retificadores trifásicos de onda completa instalado no dissipador de calor. Não há requisito de sequência de fases para a entrada do retificador não controlado, mas, para facilitar a manutenção futura, ele ainda deve ser cabeado de acordo com o desenho. A saída é "P" e "N". P é conectado ao polo positivo do capacitor, e N é conectado ao polo negativo do capacitor. Como o capacitor é eletrolítico, a polaridade da saída não deve ser invertida.
Observação: A linha de saída geral do retificador é um barramento. No entanto, o barramento pode ser montado e conectado por vários componentes. Após a desmontagem e a manutenção, preste atenção à instalação correta.
A entrada e a saída do retificador controlado são iguais às do retificador não controlado, mas as fases R e S da saída #5 passam pelo DC-CT do retificador. Como a sequência de fases da realimentação de corrente do retificador controlado deve ser igual à sequência de fases da tensão da rede, as fases R e S não podem ser invertidas.
O componente principal do retificador controlado é um módulo controlável de ponte completa trifásica. Dependendo do tipo e das especificações do elevador, é utilizado IGBT ou IPM. A fonte do sinal de controle é a mesma do inversor, ou seja, a placa E1 ou a placa E2 adicional. Em alguns elevadores apresentados, a realimentação de energia é uma função opcional, e sua fonte de sinal de controle é a placa F1.
Os principais componentes funcionais da parte CC são capacitores eletrolíticos e resistores de equalização, e os componentes de conexão são barramentos. Como a tensão de alimentação é de 380V, os capacitores do circuito principal são dispostos em uma conexão em série de dois estágios. Os capacitores não podem ser conectados diretamente em série; caso contrário, os dois capacitores em série não poderão distribuir a tensão uniformemente. Portanto, dois resistores de equalização em série são conectados em paralelo em ambos os lados do capacitor. Desde que o valor da resistência seja o mesmo, a tensão em regime permanente do capacitor deverá ser a mesma.
Se for um elevador sem realimentação de energia, a parte CC também terá uma função de regeneração, que consome a energia regenerativa aquecendo o resistor. Essa função é realizada principalmente pelo resistor de regeneração e pelo módulo de regeneração. Em termos de conexão elétrica, o capacitor, o módulo de regeneração e o resistor de regeneração formam um circuito em série. Quando a tensão do capacitor atinge determinado nível elevado, o módulo de regeneração é ligado, e a energia regenerativa é consumida pelo aquecimento do resistor de regeneração.
A parte inversora é basicamente igual à parte retificadora e pode ser compreendida simetricamente em termos de princípios elétricos. A entrada é o lado CC "P" e "N", e a saída é a tensão de acionamento do motor U, V, W. Duas ou todas as três linhas trifásicas são fornecidas na saída, passando pelo DC-CT para a realimentação da corrente do motor e, em seguida, entrando na parte da linha de saída.
Seja na parte retificadora ou na parte inversora, desde que seja controlável, haverá um componente SNUBBER no módulo para absorver o pulso de pico de tensão formado pela indutância do circuito quando os braços superior e inferior da ponte forem comutados. Se for um módulo IGBT discreto, uma placa de circuito impresso SNUBBER será instalada no módulo; se for um módulo IPM, um capacitor não indutivo será conectado entre "P" e "N".
Além disso, no circuito MC, há também uma parte de controle cujo núcleo é a placa de acionamento. Sua principal função é detectar o estado do circuito principal e fornecer sinais específicos de controle do módulo.
A parte de detecção é direcionada ao lado da linha de entrada; a ausência de fase da tensão da rede e outras anormalidades, independentemente de haver ou não realimentação de energia, são conteúdos que devem ser verificados.
Se houver realimentação de energia, a fase das correntes das fases R e S de entrada e a tensão da rede também serão verificadas.
Para a parte CC, a parte de controle verifica a tensão do capacitor. Alguns elevadores de modelos antigos também verificam a corrente CC para determinar se há sobrecorrente (E5).
Para a parte de saída, é necessário verificar as correntes de duas fases ou de todas as fases do motor.
Observação: A tensão do motor não faz parte do escopo da inspeção.
A parte de controle fornece o sinal de controle do módulo, e o método de modulação do sinal é PWM (o princípio não será detalhado). No entanto, deve-se observar que esses sinais são transmitidos usando cabos de par trançado. Tanto a interferência no trajeto da fiação do par trançado quanto a confiabilidade da conexão do par trançado estão intimamente relacionadas à capacidade de o circuito principal operar de forma estável.
O diagrama esquemático do circuito principal do retificador não controlado é o seguinte:
1.2. Etapas gerais
O circuito MC está diretamente conectado à rede elétrica. Além disso, os circuitos principais atualmente são acionamentos de conversão de frequência e controle de malha fechada. Portanto, assim que ocorrer uma anormalidade no circuito principal, ela causará uma parada de emergência em velocidade muito alta e, em casos graves, até danos aos componentes. Além disso, é difícil energizar e repetir a inspeção antes que a falha seja eliminada. Portanto, a solução de problemas do circuito principal requer fortes capacidades técnicas, especialmente certo conhecimento de eletrônica de potência.
1.2.1. Princípios gerais a serem seguidos na solução de problemas de falhas do circuito principal
1) O circuito trifásico do circuito principal deve ser completamente simétrico
Todos os componentes conectados ao circuito principal são exatamente iguais em termos de método de conexão, parâmetros elétricos (resistência, capacitância, indutância) etc. O princípio é que, para o circuito de acionamento funcionar normalmente, as três fases devem estar "balanceadas". Se qualquer situação em uma fase for significativamente diferente das outras duas fases, é provável que o ponto de falha esteja oculto nessas diferenças.
2) A conexão trifásica do circuito principal deve seguir a ordem indicada no desenho
Além da conexão correta da sequência de fases no circuito principal, a parte de controle também precisa detectar vários parâmetros das linhas de entrada e saída do circuito principal, conforme mencionado acima. Esses circuitos de inspeção também devem ser consistentes com a sequência de fases do circuito principal. Isso é fácil de ignorar durante a inspeção.
1.2.2. Método de abertura do controle de malha fechada
Considerando o recurso de controle de malha fechada do circuito de acionamento, abrir o circuito de malha fechada ao verificar a falha do acionamento será muito útil para avaliar melhor o problema. Há dois pontos de abertura usados com frequência:
1) O ponto entre a máquina de tração e a saída do inversor.
O método comum é desconectar primeiro o cabo de alimentação da máquina de tração e, em seguida, observar a operação do elevador. Se ele voltar ao normal, a falha poderá estar no lado da máquina de tração. Se não houver alteração, o ponto de falha deverá estar no lado do gabinete de controle.
2) A operação de #5 e #LB.
Esse método é frequentemente usado no caso da função de realimentação de energia. Se #5 for liberado logo após a ação e #LB não tiver sido atraído, é mais provável que a falha esteja no lado do retificador. Se #LB tiver sido atraído, independentemente de o freio estar aberto ou não, o foco da inspeção poderá ser colocado primeiro no lado do inversor.
1.2.3. Avaliação pelo código de falha
Para o fenômeno de falhas repetidas de parada de emergência, a exibição do código de falha na placa P1 pode distinguir melhor se é uma falha no lado do retificador ou no lado do inversor, ou uma falha de tensão ou de sobrecorrente.
Observação: Ao observar falhas repetidas, lembre-se de que a placa P1 precisa ser redefinida após cada observação para limpar as falhas históricas. Além disso, se a parada de emergência ocorrer instantaneamente, além de observar a falha atual, também será possível verificar as falhas históricas.
1.2.4. Falha do acionamento do elevador (M) no ELD
O modo de operação (M)ELD é um modo especial de operação do elevador. Geralmente, o elevador optará por operar no sentido de regeneração nesse momento. Se o valor de pesagem estiver incorreto, o elevador será protegido contra torque e funcionará no sentido oposto. Se a proteção contra parada de emergência ocorrer em ambas as direções, o (M)ELD interromperá o fornecimento de energia. Portanto, é muito importante garantir que os dados de pesagem estejam corretos antes da operação do (M)ELD. Se o elevador apresentar um fenômeno grave de arraste para trás ao iniciar em qualquer andar, isso deverá ser eliminado antes da operação do (M)ELD. Além disso, para levar em consideração o único estado elétrico na operação do (M)ELD — carga equilibrada —, o projeto da velocidade de operação do (M)ELD baseia-se na força eletromotriz induzida do motor e na tensão da bateria. Assim que qualquer situação causar desvio de velocidade, o equilíbrio entre a força eletromotriz induzida do motor e a tensão do circuito principal será rompido, e o elevador também entrará em parada de emergência.
Quanto à falha do dispositivo (M)ELD, a maioria está relacionada à parte PS. Geralmente, se o contator do dispositivo (M)ELD operar normalmente e a tensão de saída estiver normal, a principal direção de inspeção para o não funcionamento normal do (M)ELD estará concentrada no lado do gabinete de controle. Nesse momento, é importante observar a exibição do código de falha na placa P1 do gabinete de controle, pois, assim que ocorrerem duas paradas de emergência, o (M)ELD será desligado e as falhas históricas deixarão de estar visíveis.
1.2.5. Diagnóstico de falhas da máquina de tração
Como a máquina de tração está em um circuito de acionamento de malha fechada e sua estrutura interna é relativamente complexa, a manifestação da falha também varia, mas pode ser resumida em três situações: parada de emergência, vibração e ruído anormal.
Observação: Devido à complexidade do diagnóstico de falhas da máquina de tração, a causa da falha pode ser reduzida à confirmação de que o intervalo da falha é a máquina de tração.
1) Falha de parada de emergência
O principal método de inspeção consiste em encontrar a causa da falha e a direção da inspeção a partir do código de falha secundário. Além disso, alguns testes podem ser realizados para determinar melhor o problema com base nos fenômenos observados. Por exemplo, se o elevador puder funcionar até que o freio seja aberto após a desconexão do cabo de alimentação do motor de tração, considera-se que o motor pode estar com defeito. Depois disso, você pode conectar um cabo de 1 fase e funcionar novamente (as 3 fases precisam ser testadas 3 vezes). Se ocorrer o fenômeno de parada de emergência, há uma possibilidade maior de que o motor esteja com defeito. Da mesma forma, após o teste de conexão monofásica, você também pode realizar um teste de conexão bifásica. Se o problema ocorrer novamente, isso também pode aumentar a possibilidade de problemas no motor.
2) Problema de vibração
Principalmente, deve-se distinguir a localização e a carga da vibração. Para vibrações comuns, é necessário primeiro verificar outras partes do sistema mecânico ou se o sistema elétrico está sofrendo interferência e, em seguida, considerar se há um problema com o motor. Geralmente, se houver suspeita de que o problema seja no motor, após verificar e eliminar outras partes mecânicas, você pode usar o método de liberar manualmente o freio desligando a alimentação para verificar se a vibração ocorre novamente. Além disso, se a vibração ocorrer em uma operação específica, como quando ele inicia a primeira operação reversa sob a mesma carga, também é provável que haja um problema com a máquina de tração. Nesse momento, você pode adicionar uma carga simétrica na cabine (como de 20% a 80%, geralmente tendo o coeficiente de balanceamento como ponto central) e, em seguida, observar se a vibração também apresenta uma mudança simétrica. Se isso ocorrer, a possibilidade de problemas no motor aumenta ainda mais.
3) Problema de ruído anormal
Pode ser dividido em ruído anormal mecânico e ruído anormal eletromagnético. Se for um ruído anormal mecânico, ele poderá ser confirmado pelo método mencionado acima de desligar a alimentação e liberar o freio. Se for um ruído anormal eletromagnético, de acordo com o princípio de acionamento, é necessário verificar os três aspectos a seguir:
a) Se o freio está aberto; a fricção unilateral afetará a estabilidade do torque do motor.
b) Se a posição do polo magnético está deslocada; após o deslocamento, é fácil causar saturação de corrente e distorção da forma de onda, provocando ruído anormal na máquina de tração.
c) Sob carga simétrica, se o ruído anormal também muda simetricamente.
Observação: a) e b) podem ser ajustados e reparados no local; somente c) exige considerar se a máquina de tração deve ser substituída.
1.3. Falhas comuns
1.3.1. Fenômeno da falha: a luz PWFH (PP) está apagada ou piscando
Possíveis causas e contramedidas:
1) Causa 1: Perda de fase ou erro de fase da fonte de alimentação
Contramedidas: Verifique se a tensão da fonte de alimentação está dentro da faixa padrão; altere a sequência de fases da linha de alimentação.
2) Causa 2: Falha da placa de circuito impresso
Contramedida: Substitua a placa de circuito impresso (placa M1, placa E1 ou placa P1)
1.3.2. Fenômeno da falha: falha no aprendizado do polo magnético
Possíveis causas e contramedidas da falha:
1) Causa 1: O encoder está montado incorretamente
Contramedidas: Confirme se o encoder está fixado com segurança; use um relógio comparador para medir a concentricidade do encoder durante sua rotação.
2) Causa 2: O cabo do encoder está com defeito
Contramedidas: Verifique se o cabo do encoder está danificado ou se foi estendido por conta própria.
3) Causa 3: O encoder ou a placa P1 está com defeito
Contramedidas: Substitua o encoder ou a placa P1.
4) Causa 4: Erro na configuração dos parâmetros
Contramedidas: Os parâmetros da máquina de tração ou os parâmetros esquerdo e direito estão incorretos.
1.3.3. Fenômeno da falha: falha frequente ao reiniciar, exibição da falha E02
Possíveis causas e contramedidas da falha:
1) Causa 1: Dissipação de calor inadequada do módulo
Contramedidas: Aplique pasta térmica na parte traseira do módulo, de maneira uniforme e com uma espessura apenas suficiente para impedir que a placa metálica na parte traseira do módulo fique visível; verifique a velocidade do ventilador. Se o volume de ar diminuir, será necessário limpar a poeira ou substituir o ventilador; verifique se a película protetora de todos os orifícios de ventilação do gabinete de controle foi removida. Caso contrário, certifique-se de removê-la completamente, sem deixar resíduos; verifique a posição de instalação do gabinete de controle. Os orifícios de ventilação laterais devem estar a pelo menos 5CM da parede e a pelo menos 3CM da parte traseira; verifique a temperatura na sala de máquinas. Se estiver muito alta, aumente a ventilação ou instale ar-condicionado.
1.3.4. Fenômeno da falha: sobrecorrente
1) Motivo 2: Incompatibilidade do driver
Solução: Grave o driver correto
2) Motivo 3: Ajuste inadequado do freio
Solução: Verifique a folga e a sincronização do freio de acordo com o processo de ajuste
3) Motivo 4: A placa E1 ou o módulo está com defeito
Solução: Substitua os componentes do inversor (placa E1 e módulo etc.)
4) Motivo 5: O motor de tração está com defeito
Solução: Verifique se a bobina do motor de tração está em curto-circuito com o terra
5) Motivo 6: O transformador de corrente está com defeito
Solução: Verifique a linha de conexão do transformador de corrente à placa de circuito impresso; substitua o transformador de corrente
2. Circuito da fonte de alimentação (PS)
2.1. Visão geral
Independentemente do tipo de elevador, os nomes das fontes de alimentação comumente utilizadas são relativamente padronizados. Por exemplo:
1) A fonte de alimentação 79 é usada para o acionamento e o retorno de status do contator principal, portanto, também é a fonte de alimentação do circuito de segurança e do circuito de travamento das portas. Geralmente, também é a fonte de alimentação do circuito do freio.
2) A fonte de alimentação 420 é geralmente usada para a alimentação dos sinais auxiliares, como a fonte de alimentação do interruptor de nivelamento, do interruptor de terminal e do relé funcional.
3) C10-C00-C20 é geralmente a fonte de alimentação total da cabine, incluindo a estação no topo da cabine e a caixa de controle (exceto pela estação no topo da cabine, que utiliza diretamente C10-C20; os outros equipamentos periféricos usam C10-C00 e outras fontes de alimentação CA de 100 V; há uma fonte de alimentação chaveada entre os equipamentos de corrente fraca).
4) H10-H20 é geralmente a fonte de alimentação dos equipamentos das estações de andar. Exceto pelas grandes luzes de previsão de chegada nos equipamentos das estações de andar, eles geralmente são convertidos em fontes de alimentação CC de baixa tensão para os equipamentos das estações de andar por meio da caixa de alimentação da estação de andar.
5) Fonte de alimentação da iluminação L10-L20.
6) B200-B00 são outras fontes de alimentação, geralmente usadas como fontes de alimentação para equipamentos especiais em determinados tipos de elevadores.
Observação: A fonte de alimentação com o mesmo nome pode ter tensões diferentes em elevadores diferentes. Por exemplo, a tensão de #79 na sala de máquinas é igual à de #420. Para obter as tensões específicas, consulte as informações de comissionamento do elevador.
O sistema de alimentação do elevador inclui um sistema de alimentação convencional e um sistema de alimentação de emergência.
Os sistemas de alimentação convencionais mais comuns são o modo de alimentação por transformador de controle e o modo de alimentação CC-CC.
No modo de alimentação por transformador de controle, a fonte de alimentação externa de 380 V entra no transformador e, em seguida, gera diferentes níveis de tensão de acordo com a diferença do enrolamento secundário. Essas fontes de alimentação entram na placa da fonte de alimentação; uma parte é retificada para gerar a fonte de alimentação CC usada pelo sistema, e a outra parte é usada diretamente como a fonte de alimentação CA utilizada pelo sistema, sendo então saída pelo conector da placa da fonte de alimentação.
No caso de capacidade excessiva da estação de andar ou da necessidade de tensão segura, o gabinete de controle também possui transformadores adicionais e transformadores de iluminação de segurança como complementos ao transformador de controle.
No modo de alimentação CC-CC, a fonte de alimentação externa de 380 V é primeiro convertida em uma fonte de alimentação principal de 48 V CC por meio de um módulo de alimentação e, em seguida, a fonte principal é convertida em várias tensões de alimentação CC por meio de um determinado circuito de conversão CC-CC.
Observação: A diferença entre a fonte de alimentação CC-CC dos elevadores com tecnologia importada e a dos elevadores com tecnologia desenvolvida internamente é que os elevadores com tecnologia importada ainda mantêm a fonte de alimentação CA original para a alimentação da estação de andar e da estação no topo da cabine. Essa parte da fonte de alimentação ainda é convertida pelo "transformador". A fonte de alimentação CC-CC do elevador com tecnologia desenvolvida internamente é um dispositivo integrado, e a alimentação da estação de andar e a alimentação da estação no topo da cabine são convertidas para CC simultaneamente.
O sistema de alimentação de emergência refere-se principalmente ao sistema (M)ELD. De acordo com a velocidade de comutação da alimentação de emergência após uma falha de energia, ele pode ser dividido em duas categorias: uma é aquela em que, após a interrupção da rede elétrica externa, é necessário aguardar um período de confirmação antes que o (M)ELD comece a funcionar. Quando o (M)ELD entra no estado de funcionamento, mesmo que a rede elétrica externa seja restabelecida, ele permanece isolado do sistema de alimentação do elevador até o término da operação do (M)ELD. A outra é aquela em que, após a interrupção da rede elétrica externa, a fonte de alimentação de emergência mantém a alimentação principal CC energizada.
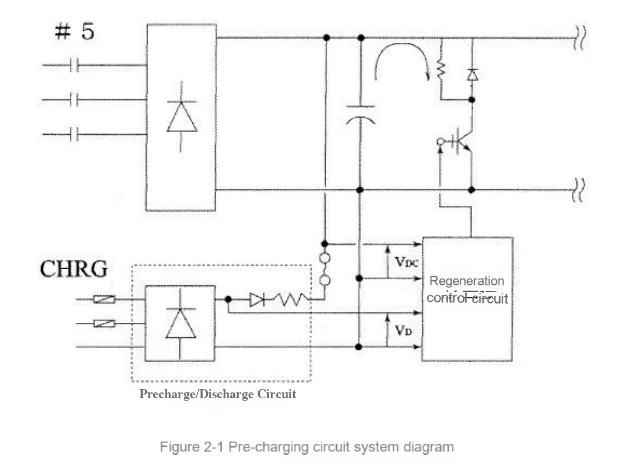
Embora o circuito de pré-carga/descarga do circuito principal (sem realimentação de energia) pareça fazer parte do circuito principal, ele também deve ser considerado parte do circuito de alimentação em termos de suas características de circuito. Seu funcionamento ocorre da seguinte forma: quando o elevador está parado após a alimentação ser ligada, a corrente contínua de alta tensão gerada pelo transformador de controle ou pela fonte de alimentação CC-CC é carregada no circuito principal por meio do resistor limitador de corrente. Quando o elevador está funcionando, o circuito de pré-carga é praticamente interrompido devido ao fechamento de #5. Após o desligamento do elevador, seu circuito de descarga é conectado e, em seguida, a energia residual no capacitor do circuito principal é rapidamente liberada pelo resistor de descarga.
Observação: O circuito de pré-carga/descarga da realimentação de energia pertence, em princípio, ao circuito principal. Para a solução de problemas, consulte os capítulos relevantes de MC.
O diagrama simplificado do sistema do circuito de carga é mostrado abaixo:
2.2. Etapas gerais:
2.2.1. Sistema de alimentação convencional
As falhas mais comuns nos sistemas de alimentação convencionais são:
1) O fusível ou disjuntor está desconectado. Por exemplo, o fusível queima ou o disjuntor desarma.
2) A tensão da fonte de alimentação está anormal.
3) O sistema de alimentação possui uma linha longa, e todos os equipamentos elétricos do elevador estão relacionados a ela. Uma falha comum é a interferência. Embora o fenômeno da falha pareça não ter relação com a fonte de alimentação e varie muito, a solução fundamental é realizar uma boa fiação da fonte de alimentação.
Quando o disjuntor do circuito do fusível é desconectado, geralmente isso ocorre devido a um curto-circuito ou falha na linha de alimentação ou na carga. Em geral, primeiro desconecta-se a saída total desta fonte de alimentação e verifica-se a tensão para confirmar se está normal. Se a tensão estiver muito alta, verifique se há algum problema no próprio dispositivo de alimentação. Em seguida, desconecte todas as cargas desta fonte de alimentação e use um "medidor de isolamento" para verificar diretamente se há algum dano no isolamento. Por fim, conecte as cargas à fonte de alimentação uma a uma, em ordem. Quando um fusível queimar ou o disjuntor desarmar, pode-se confirmar que esse componente está danificado e precisa ser substituído.
Ao verificar o isolamento do cabo, se os componentes elétricos estiverem longe do gabinete de controle, você poderá usar fios sobressalentes para criar temporariamente um "loop" e, em seguida, verificar com um multímetro ou "medidor de isolamento".
Nota: A linha sobressalente deve estar em boas condições, para que, uma vez encontrado um problema, seja possível confirmar que o problema está na linha que está sendo verificada. (Esse tipo de método deve ser aplicado com cuidado para não introduzir novas possibilidades que possam complicar o problema)
O ponto principal da verificação e do tratamento da tensão anormal da fonte de alimentação é primeiro distinguir se o problema está na fonte de alimentação ou na carga. Você também pode desconectar a saída total da fonte de alimentação onde ocorre a tensão anormal e medir a tensão da fonte. Se a tensão estiver anormal, verifique se há desvio de tensão na entrada da fonte de alimentação ou se a alimentação trifásica está desequilibrada ou com falta de fase.
Se a tensão de entrada estiver muito alta ou muito baixa, o transformador de controle poderá ajustar o tap de entrada. O DC-DC possui um mecanismo de controle automático e não precisa de ajuste de tensão. Quando ocorrer uma tensão muito alta ou muito baixa, o próprio dispositivo de alimentação poderá estar com defeito e precisará ser substituído para teste.
Se a alimentação trifásica estiver desequilibrada ou com falta de fase, será necessário entrar em contato com a Parte A para corrigir a alimentação.
Uma fiação inadequada do sistema de alimentação pode facilmente causar o funcionamento anormal da placa de circuito impresso de corrente fraca. É difícil verificar e confirmar esse tipo de problema posteriormente. Ele só pode ser verificado e corrigido de acordo com os princípios principais de fiação. Se necessário, a fiação deverá ser alterada para teste. Os princípios de fiação são:
1) Separação entre corrente forte e corrente fraca. A corrente forte e a corrente fraca (especialmente as linhas de sinal) não podem ser instaladas na mesma canaleta. A canaleta deve ser aterrada de forma confiável para evitar diafonia causada por radiação eletromagnética.
2) O roteamento paralelo de linhas que possam causar interferência deve ser minimizado; o ideal é usar um método de fiação ortogonal em ângulo reto.
Nota: De acordo com a experiência, a interferência ocorre principalmente quando o cabo de alimentação do motor interfere nos sinais do cabo acompanhante e do cabo do eixo, e quando a alimentação CA no cabo acompanhante e no cabo do eixo interfere na linha de comunicação.
2.2.2. Circuito de pré-carga/descarga do circuito principal
Os principais fenômenos de falha do circuito de pré-carga/descarga do circuito principal são:
1) Tensão de carga anormal do circuito principal, incluindo tensão de carga muito alta ou muito baixa. Frequentemente acompanhada por superaquecimento do resistor de carga do circuito principal, fusível térmico derretido e outros fenômenos.
2) Tempo de carga anormal do circuito principal. Nesse momento, o elevador não pode mais iniciar, o que pode ser confirmado pelo código de falha.
Para o fenômeno de falha em 1), você pode desconectar (remover) todos os circuitos conectados ao DCP e manter apenas o circuito que conecta o dispositivo de carga ao DCN. Em seguida, use um multímetro para medir a tensão da interface de saída do circuito de pré-carga na fonte de alimentação. Se estiver normal, o problema da fonte de alimentação poderá ser descartado. Caso contrário, verifique e substitua a fonte de alimentação.
Em seguida, confirme se a tensão do capacitor foi descarregada e conecte o circuito de "pré-carga" ao circuito conectado ao DCP. Depois que o elevador for energizado novamente, verifique se a tensão do capacitor pode subir até o valor normal. Caso contrário, meça a tensão de cada componente ou de ambas as extremidades do cabo no circuito de pré-carga. Quando a tensão do capacitor estiver estável, meça a linha ou o componente com uma grande queda de tensão, que será o foco da inspeção. Se a seção com queda de tensão estiver normal, será necessário verificar o próprio capacitor e o resistor de equalização de tensão conectado em paralelo a ele.
Se o circuito de pré-carga carregar normalmente quando conectado sozinho, então ocorreu uma descarga anormal em outros circuitos ou componentes conectados ao DCP. As direções de inspeção de rotina incluem: módulo retificador, circuito do resistor de regeneração, circuito de descarga, barramento e capacitor não indutivo, etc.
Para o problema em 2), o processo e o escopo da inspeção são aproximadamente semelhantes aos de 1), exceto pelo fato de que uma determinada potência de descarga anormal não consegue acompanhar a potência do circuito de pré-carga, e a tensão pode eventualmente atingir a tensão de carga predefinida, mas o tempo é prolongado. A inspeção precisa ser mais cuidadosa do que no tratamento da falha em 1).
2.2.3. Solução de problemas do (M)ELD
Do ponto de vista da fonte de alimentação, as falhas comuns do (M)ELD incluem:
1) O (M)ELD não inicia
2) A tensão da fonte de alimentação do (M)ELD está anormal
3) A fonte de alimentação do (M)ELD é encerrada de forma anormal
A condição de partida do (M)ELD é que o gabinete de controle esteja desligado, e o padrão de avaliação é detectar a alimentação #79 do gabinete de controle. Se não houver alimentação, o sistema de controle do (M)ELD começa a funcionar. Portanto, as ideias e etapas de inspeção para esse fenômeno de falha são:
a) Verifique se o dispositivo de controle do (M)ELD pode receber o sinal de alimentação #79 correspondente quando o gabinete de controle estiver desligado;
b) Verifique se a tensão da bateria e a fiação do dispositivo de controle do (M)ELD estão normais;
c) Verifique se o circuito de comutação que controla a partida e a parada do (M)ELD está normal e se todas as chaves atingiram o estado "ON"
Nota: Devido à particularidade do elevador sem casa de máquinas, há chaves do (M)ELD em muitos locais, como HIP, gabinete de controle e gabinete auxiliar, o que pode facilmente levar a omissões e fazer com que o (M)ELD não funcione.
Para a tensão anormal da fonte de alimentação do (M)ELD, verifique primeiro a tensão da bateria. Se a tensão da bateria estiver baixa, considere se o circuito de carga está anormal (para evitar danos à bateria causados pela interrupção do circuito de carga). Se houver um transformador elevador, também será necessário verificar se os taps de tensão e os componentes de filtragem da entrada e da saída do transformador estão em boas condições.
Quando o (M)ELD começar a fornecer energia normalmente, não haverá problemas na parte principal do sistema (M)ELD. O (M)ELD interrompe o fornecimento de energia devido a uma anormalidade, resultando na interrupção do funcionamento do (M)ELD. Isso geralmente ocorre devido à detecção de uma anormalidade no gabinete de controle durante a operação do (M)ELD. Por exemplo, o relé de segurança #89 está desconectado, nivelamento prolongado sem sinal de zona de porta etc. Esse tipo de problema precisa ser verificado no gabinete de controle e não será repetido nesta seção da fonte de alimentação.
2.3. Falhas comuns
2.3.1. Fenômeno de falha: tensão inadequada de C10/C20, H10/H20 ou S79, S420
Possíveis causas e contramedidas da falha:
1) Causa 1: Tensão de entrada inadequada
Contramedida: Verifique se a tensão da fonte de alimentação está dentro da faixa padrão e ajuste o tap do transformador de acordo.
2) Causa 2: Falha do transformador
Contramedida: Verifique as tensões de entrada e saída no lado do transformador.
3) Causa 3: Falha do dispositivo de alimentação DC-DC (se houver)
Contramedida: Verifique as tensões de entrada e saída do dispositivo de alimentação DC-DC.
4) Causa 4: Linha ou aterramento inadequado
Contramedida: Após confirmar que a tensão de saída do transformador ou do dispositivo de alimentação DC-DC está normal, verifique passo a passo se os cabos subsequentes estão defeituosos ou aterrados.
2.3.2. Fenômeno de falha: a placa de circuito impresso não acende
Possíveis causas e contramedidas da falha:
1) Causa 1: A fonte de alimentação de 5V está com problema
Contramedidas: Verifique se a fonte de alimentação de trabalho de 5V da placa de circuito impresso está normal e verifique os circuitos correspondentes.
2) Causa 2: Falha da placa de circuito impresso
Contramedidas: Verifique a placa de circuito impresso.
2.3.3. Fenômeno de falha: dano ao transformador
Possíveis causas e contramedidas da falha:
1) Causa 1: O circuito de saída está em curto-circuito com o terra
Contramedidas: Verifique se o circuito de saída do transformador está em curto-circuito com o terra.
2) Causa 2: Fonte de alimentação inadequada
Contramedidas: Verifique se as três fases da fonte de alimentação estão equilibradas e se atendem aos requisitos relevantes da nossa empresa (por exemplo: a flutuação de tensão está dentro de ±7%).
2.3.4. Fenômeno de falha: anormalidade na função do (M)ELD
Possíveis causas e contramedidas da falha:
1) Causa 1: O (M)ELD não atende às condições de partida
Contramedidas: Verifique os fios e componentes dos circuitos relacionados ao (M)ELD; verifique se as chaves dos circuitos relacionados ao (M)ELD estão fechadas, especialmente no caso de elevadores sem casa de máquinas que envolvem muitas chaves; confirme uma a uma.
2) Causa 2: Tensão insuficiente da bateria
Contramedidas: Meça a tensão da bateria e substitua-a.
2.3.5. Fenômeno de falha: pré-carga/descarga anormal do circuito principal
Possíveis causas e contramedidas da falha:
1) Causa 1: Falha da alimentação de entrada
Contramedida: Verifique a tensão da fonte de alimentação e substitua-a.
2) Causa 2: Falha de componentes do circuito de pré-carga/descarga do circuito principal
Contramedida: Verifique o módulo retificador, o circuito do resistor de regeneração, o circuito de descarga, o barramento e o capacitor não indutivo, etc.
3. Circuito do freio (BK)
3.1. Visão geral
Atualmente, o circuito do freio é dividido em duas categorias: controle de tensão por resistência e controle de corrente. Independentemente do método de controle do freio, o circuito do freio pode ser dividido em circuito de acionamento e circuito de realimentação dos contatos do ponto de vista da função do circuito.
3.1.1. Circuito do freio com controle de corrente
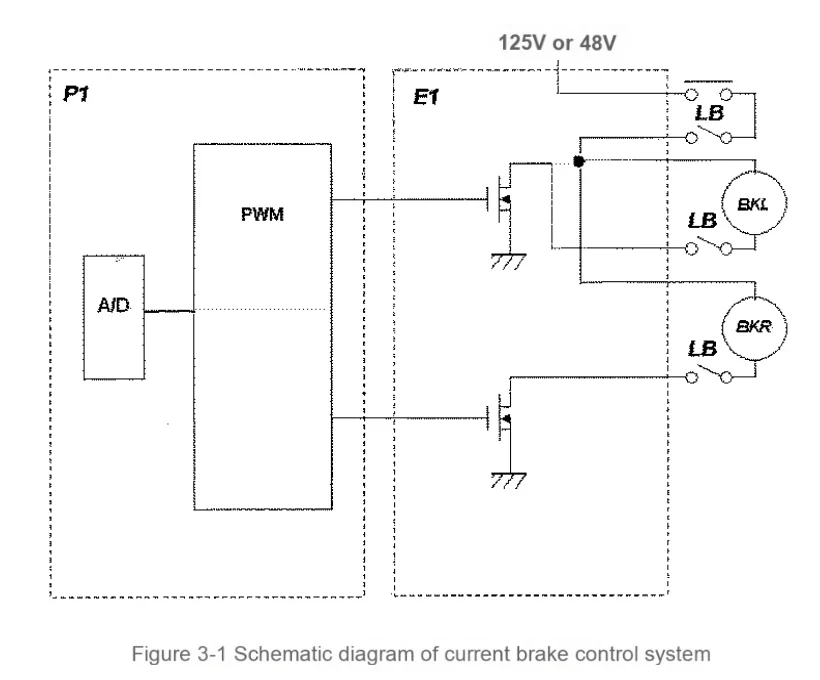
O circuito do freio pelo método de controle de corrente é relativamente simples em termos de topologia do sistema, e a realimentação dos contatos do freio e o acionamento da bobina são independentes entre si. De acordo com o diagrama de fiação, o circuito típico de acionamento da bobina começa na fonte de alimentação #79 ou S420 e fornece energia à unidade de controle por meio do contato principal de #LB (a unidade de controle é a placa W2 ou a placa E1). De acordo com a instrução de operação do elevador, a unidade de controle primeiro controla o #LB para atrair e estabelecer a tensão de trabalho da unidade de controle. Em seguida, a unidade de controle emite a tensão de controle do freio de acordo com a instrução, e o freio é aberto. Durante o processo de abertura do freio, o contato de realimentação se move à medida que a armadura se abre. O estado de ação da armadura do freio é realimentado ao sistema de controle. A alimentação do contato de realimentação é obtida diretamente da fonte de alimentação, e seu sinal também é inserido diretamente na placa W1 ou na placa R1.
O diagrama do sistema do método de controle de corrente atual é mostrado abaixo:
3.1.2. Circuito de freio de controle por divisão de tensão do resistor
A topologia do circuito do método de controle por divisão de tensão do resistor é mais complexa do que a do método de controle de corrente. O contato do freio participa da comutação da tensão de acionamento da bobina.
Quando o freio está fechado, o contato normalmente fechado do contato do freio está conectado, colocando o resistor divisor de tensão em curto-circuito. Quando #LB é energizado, a bobina do freio é conectada diretamente à fonte de alimentação #79. Depois que a bobina do freio é energizada, a armadura se move e o freio é aberto. A armadura faz com que o contato do freio se mova, o contato normalmente fechado é desconectado, o resistor divisor de tensão é conectado ao circuito do freio e a tensão da bobina do freio é comutada para a tensão de retenção. A extremidade traseira do contato do freio é conectada diretamente à placa W1 ou à placa R1 como sinal de feedback do estado de ação da armadura.
Entre os elevadores atualmente comercializados, existe um circuito aprimorado para o circuito de freio mais básico mencionado acima, que utiliza o interruptor normalmente aberto no contato do freio adicional para verificar o status de fechamento do freio. O processo de operação detalhado é o seguinte:
A ação de abertura é igual à do circuito de freio convencional mencionado acima. No entanto, durante o fechamento, depois que #LB é desenergizado, o contato normalmente fechado de #LB fornece alimentação ao circuito de contato normalmente aberto do contato do freio. Mas, nesse momento, o freio ainda está no estado aberto e o contato normalmente aberto ainda está no estado fechado, portanto, um nível alto é formado novamente na interface de contato de feedback do freio da placa W1 ou R1. Se o freio fechar normalmente, o contato normalmente aberto do feedback do freio abre e a interface de contato de feedback do freio volta a um nível baixo. Se o freio não puder fechar normalmente, a interface de contato de feedback do freio permanecerá sempre em nível alto antes que #5 seja desconectado. Com base nessa mudança de nível, o programa pode determinar se o freio foi aberto e fechado normalmente.
3.2. Etapas gerais
Os fenômenos de falha do circuito de freio podem ser resumidos como falha de ação do freio, falha de feedback do freio e falha combinada de ambos.
3.2.1. Falha de ação do freio
A falha de ação do freio é causada principalmente pela falha do freio em abrir nos dois lados ou em um lado, ou pela falha do freio em fechar em um lado. (Se os freios dos dois lados não forem fechados, a cabine inevitavelmente cairá, o que está além do escopo da solução de problemas geral)
Para falhas de ação do freio, o ajuste mecânico e a inspeção elétrica podem ser realizados primeiro, mas, se os princípios da visão geral forem usados como guia, a inspeção poderá ser realizada na seguinte ordem:
a) Verifique se a tensão de alimentação da bobina do freio está normal. Observe que há um pulso de tensão total quando o freio é aberto e, em seguida, ele muda para a tensão de manutenção após a abertura do freio.
b) Verifique se a posição de ação do contato do freio está normal. Uma posição de ação anormal afetará a ação de abertura do freio.
c) Verifique se as peças mecânicas do freio estão bloqueadas.
d) Verifique se a folga do freio, a mola de torque etc. estão ajustadas corretamente.
Observação: Tomando a máquina de tração da série ZPML-A como exemplo, forma-se um mecanismo de alavanca entre a sapata do freio, o braço do freio e a bobina eletromagnética. O curso do êmbolo da bobina eletromagnética e a folga aberta pela sapata do freio são proporcionais. Ou seja, a folga do freio determina a distância de ação da armadura da bobina eletromagnética. Como a distância de ação ideal da armadura da bobina eletromagnética é de aproximadamente 2 mm, quando a folga do freio é ajustada muito grande, o curso da extremidade superior da armadura do freio inevitavelmente excederá o curso de ação da armadura da bobina eletromagnética, resultando em torque insuficiente quando o freio é aberto e impossibilitando sua abertura.
3.2.2. Feedback do status de ação do freio e detecção de falhas
Quando a ação do freio está normal, mas o elevador para repentinamente ou não pode ser iniciado novamente, e o código de falha relacionado à ação do freio aparece na placa P1, há um problema com a posição de ação do contato do freio, com o próprio dispositivo de contato do freio ou com seu circuito de alimentação e sinal de feedback. Os métodos de inspeção incluem substituir o interruptor de contato do freio, verificar se seu circuito está normal e, por fim, ajustar a posição de ação do contato.
Observação: Se for um freio controlado por corrente ou um freio controlado por um controlador de freio, a posição de ação do contato do freio só precisa ser ajustada dentro do curso de ação da armadura da bobina eletromagnética, sendo geralmente melhor ajustá-la no centro do curso. No entanto, se for um freio controlado por divisor de tensão resistivo, devido à inconsistência inerente às propriedades físicas da bobina eletromagnética, é necessário deixar tempo suficiente de tensão total (sobre-excitação) para o freio do lado mais lento. Portanto, a posição de ação do contato do freio deve estar próxima ao final do curso de abertura do freio.
3.2.3. Falha abrangente
Se o freio não funcionar corretamente quando for aberto e o display de sete segmentos da placa P1 informar o código de falha relacionado ao freio, será necessário realizar uma depuração completa do freio de acordo com o processo. Para a máquina de tração síncrona de ímã permanente da série ZPML-A, é um requisito básico utilizar o dispositivo de depuração do freio para realizar o ajuste.
3.3. Falhas comuns
3.3.1. Fenômeno da falha: O freio não pode ser aberto
Possíveis causas e contramedidas da falha:
1) Causa 1: Tensão anormal da bobina do freio
Contramedidas: Confirme se a tensão de saída da placa de circuito impresso para a bobina do freio está normal; se a linha de conexão da placa de circuito impresso para a bobina do freio está correta e confiável
2) Causa 2: Posição de ação incorreta do contato do freio
Contramedidas: Confirme se a ação do contato do freio está correta; ajuste a posição de ação do contato do freio (se o processo permitir)
3) Causa 3: Ação anormal das peças mecânicas do freio
Contramedidas: Confirme se a folga do freio, a mola de torque etc. estão corretas; ajuste as peças relacionadas ao freio (se o processo permitir)
3.3.2. Fenômeno da falha: Torque insuficiente do freio
Possíveis causas e contramedidas:
1) Causa 1: Desgaste da sapata do freio
Contramedida: Substitua a sapata do freio
2) Causa 2: Operação anormal das peças mecânicas do freio
Contramedida: Confirme se a folga do freio, a mola de torque e outras operações estão corretas; ajuste as peças relacionadas ao freio (se o processo permitir)
3) Causa 3: Superfície do freio anormal
Contramedida: Verifique se há anormalidades (como manchas de óleo etc.)
4. Circuito de segurança (SF)
4.1. Visão geral
Todos os dispositivos mecânicos e elétricos de segurança do sistema do elevador devem estar em estado seguro e eficaz. A porta da cabine do elevador e todas as portas dos andares estão fechadas, o que constitui a condição mais importante para proteger passageiros, operadores e outras pessoas contra ameaças de queda e esmagamento.
O diagrama do circuito de segurança é mostrado abaixo:
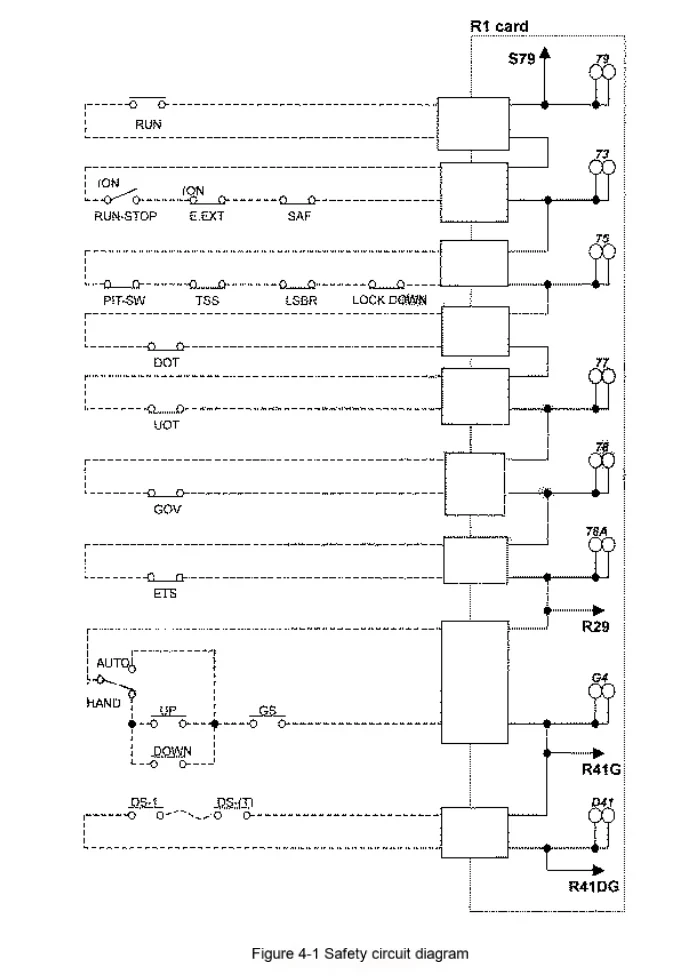
No projeto de um sistema geral de controle de elevador, todas as condições de segurança são conectadas em série em um circuito, chamado circuito de segurança. O circuito de segurança "ON" é a condição mais básica para que o elevador inicie e funcione. O circuito de segurança simplificado do elevador é mostrado na Figura 1. Os interruptores de todos os componentes de segurança do elevador são conectados em série para controlar o relé de segurança (como #89) (mas, depois que a placa P1 foi convertida para o programa em linguagem C, #89 foi alterado para lógica interna). Desde que qualquer um dos componentes de segurança seja comutado, a alimentação da bobina do relé de segurança será cortada para liberá-lo, e o sinal de alarme será enviado à placa do computador de controle principal. Quando o circuito elétrico de segurança é ativado para garantir a segurança, o acionamento principal do elevador deve ser impedido de iniciar ou parado imediatamente (cortando o contator do circuito principal (como #5)). A alimentação do freio também deve ser cortada (cortando o contator de controle do freio (como #LB)). A função de comutação do circuito de segurança geral é descrita brevemente a seguir:
O circuito de segurança que permite efetivamente o funcionamento do elevador inclui os circuitos dos dispositivos mecânicos e elétricos de segurança externos mencionados acima e as condições operacionais de segurança diagnosticadas pelo software de controle do sistema. A normalidade dos circuitos dos dispositivos mecânicos e elétricos de segurança externos pode ser determinada pela luz indicadora nº 29 acesa ou pela medição da tensão de 00 (DC125V ou DC48V). A luz indicadora nº 89 acesa significa que todas as condições de segurança do elevador atendem às condições de operação.
Os circuitos de segurança são classificados de acordo com a ordem de conexão e a função, e são conectados na seguinte ordem:
1) Circuito de segurança: Use #79 como fonte de alimentação para conectar em série os interruptores da sala de máquinas, da cabine, do poço etc.;
2) Circuito de trava das portas: Use a saída #78 do circuito de segurança como fonte de alimentação para conectar em série a trava da porta da cabine e todos os interruptores das travas das portas dos andares;
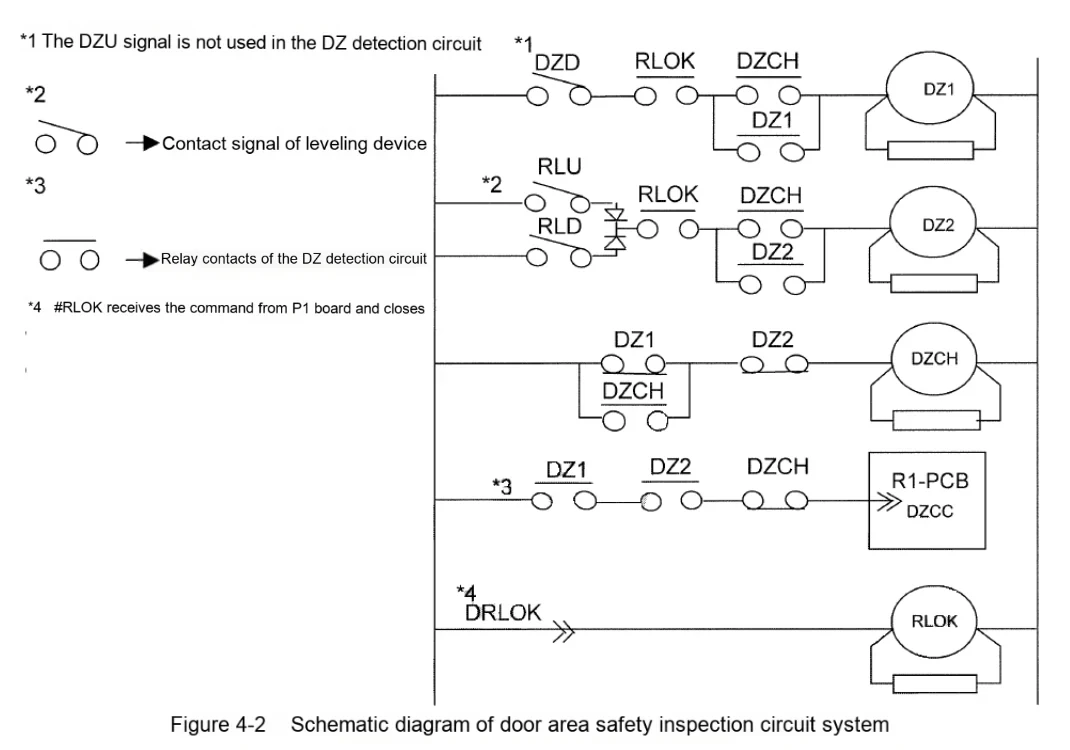
3) Circuito de inspeção de segurança da zona da porta: Use a saída #78 do circuito de segurança como fonte de alimentação. E conecte-o em paralelo ao circuito de trava das portas. Quando o sinal da zona da porta é verificado como íntegro e o elevador precisa abrir a porta para funcionar, este circuito é conectado. Se a porta estiver fechada, este circuito não funcionará.
4.2. Etapas gerais
4.2.1. Fenômeno da falha e método de confirmação
Depois que #29 ou #89 for desconectado, isso pode ser confirmado diretamente pelo status dos LEDs com o mesmo nome na placa P1. Geralmente, quando o circuito está desconectado, os LEDs correspondentes ficam apagados.
Quando ocorre uma falha no circuito de segurança, se o elevador estiver em operação, ele exibirá uma parada de emergência. De modo geral, desde que o circuito de segurança esteja desconectado, o elevador não poderá ser iniciado novamente. Assim que o circuito de segurança for restaurado, se não houver outras falhas, o elevador entrará imediatamente no estado operacional.
Se qualquer parte do circuito de segurança for desconectada por algum motivo e depois restaurada, o elevador exibirá uma parada de emergência e, em seguida, nivelará automaticamente, mas isso não afetará a operação subsequente.
4.2.1.1. Há duas maneiras de confirmar falhas no circuito de segurança:
1) Determine se o circuito de segurança ou o circuito de trava das portas está desconectado com base nas luzes indicadoras de sinal (#29 #41DG) na placa de circuito impresso.
2) Determine se o circuito de segurança foi desconectado com base no código de falha (aplicável à desconexão instantânea)
4.2.1.2. Método geral para encontrar o ponto de falha do circuito de segurança:
1) Desconexão estável do circuito: O método de fiação do circuito de segurança tem as características de agregação regional, ou seja, os interruptores com posições de instalação próximas são agrupados, e a linha é conectada de volta ao gabinete de controle para organizar um ponto de medição (também um ponto de curto-circuito). Portanto, esses pontos de medição podem ser usados para confirmar qual seção do circuito de segurança apresenta um problema.
2) Desconexão instantânea do circuito: Esse tipo de falha é um pouco mais difícil de tratar do que o item 1). Primeiro, você pode verificar o estado de cada interruptor e substituí-lo para teste assim que suspeitar que há um problema. Depois que o interruptor for descartado, a linha entre o interruptor e o interruptor pode ser conectada redundantemente em seções com uma linha sobressalente, sem remover a linha original (o interruptor não pode ser incluído junto). Em seguida, execute um teste de operação. Se a falha for eliminada, você poderá substituir essa seção do cabo ou remover a fiação original e usar a linha sobressalente.
Observação: É estritamente proibido usar interruptores em curto-circuito ou uma seção do circuito para realizar um teste de operação ao solucionar falhas do circuito de segurança. Esse método é muito perigoso.
4.2.2. Falhas no circuito de verificação de segurança da zona da porta
O circuito de verificação de segurança da zona da porta é uma medida de proteção para evitar que a cabine se mova anormalmente quando a cabine abre a porta na zona da porta. Por exemplo, durante o renivelamento, se o sinal da zona da porta estiver em um estado anormal (combinação), esse circuito desconectará imediatamente o circuito que causa o curto-circuito da fechadura da porta, ou seja, cortará a alimentação de #5 e #LB, e o elevador parará imediatamente.
As condições de falha da verificação do circuito de segurança da zona da porta são:
1) Os sinais RLU\RLD aparecem fora das zonas da porta;
2) Os sinais RLU\RLD desaparecem simultaneamente na zona da porta (detectado no nível de dez milissegundos)
4.2.2.1. Método de confirmação:
Se o elevador parar repentinamente ou não puder ser reiniciado durante o renivelamento, e houver códigos de falha relacionados ao mesmo tempo, é provável que o circuito de segurança da área da porta tenha sido ativado.
Como alternativa, você pode verificar a atuação dos relés na placa impressa de proteção. Se algum dos contatos dos relés, como "DZ1, DZ2, DZCH, RL, RZDO, GDS, PON, UMD", envolvidos no desenho (RL ou R2), apresentar qualquer atuação anormal, fazendo com que o estado de curto-circuito da fechadura da porta seja desconectado, pode-se determinar que a ação de proteção do circuito de segurança da área da porta ocorreu nesse momento.
4.2.2.2. Métodos de solução de problemas:
Todas essas falhas estão relacionadas ao sinal da zona da porta, mas, ao solucionar o problema, você também deve considerar se há algum problema na linha de transmissão do sinal PAD ou na própria placa impressa.
Depois de eliminar a linha de transmissão e a placa impressa, você pode se concentrar em verificar se o sinal da zona da porta foi instalado ao contrário (quando o elevador individual é instalado à esquerda e à direita), ou se a distância entre a placa de isolamento magnético e o PAD atende aos requisitos de instalação, ou se o dispositivo PAD está envelhecido e precisa ser substituído.
Diagrama simples do sistema do circuito de inspeção de segurança da zona da porta:
4.3. Falhas comuns
4.3.1. Fenômeno da falha: a luz indicadora do circuito de segurança 29# está apagada
Possíveis causas e contramedidas da falha:
1) Causa 1: O circuito de segurança não está conectado
Contramedida: Verifique a continuidade e a abertura de cada interruptor de segurança passo a passo, de acordo com o diagrama do circuito SF.
2) Causa 2: O circuito 00 não está conectado
Contramedida: Quando alguns circuitos de segurança da escada tiverem sinais 00S2 e 00S4, eles precisarão ser conectados aos sinais 400.
3) Causa 3: Falha da placa impressa do circuito de segurança
Contramedida: Substitua a placa impressa do circuito de segurança, como a placa W1 (placa R1), a placa P1 e a placa impressa da tela de manutenção da estação de andar (se houver), etc.
4.3.2. Fenômeno da falha: a luz indicadora da fechadura da porta 41DG não acende
Possíveis causas e contramedidas da falha:
1) Causa 1: O circuito da fechadura da porta não está conectado, e as fechaduras das portas dos andares ou da porta da cabine não estão conectadas
Contramedidas: Verifique a fiação das fechaduras das portas de cada andar e da porta da cabine.
4.3.3. Fenômeno da falha: o elevador para repentinamente durante a operação expressa e o botão na cabine não é cancelado
Possíveis causas e contramedidas da falha:
1) Causa 1: O circuito da fechadura da porta está desconectado
Contramedidas: Verifique a fiação das fechaduras das portas de cada andar e da porta da cabine; verifique a folga entre a lâmina da porta e a esfera da porta.
4.3.4. Fenômeno da falha: o elevador para repentinamente durante a operação expressa e o botão na cabine é cancelado
Possíveis causas e contramedidas da falha:
1) Causa 1: O circuito de segurança está desconectado
Contramedidas: Verifique a continuidade e a abertura de cada interruptor de segurança passo a passo, de acordo com o diagrama do circuito SF; verifique se o interruptor de segurança no poço foi atingido pelo cabo de acompanhamento, pela corrente de compensação e por outros componentes; se o interruptor de segurança está enferrujado, etc.
5. Circuito de sinal dos interruptores do poço (HW)
5.1. Visão geral
O interruptor do poço consiste em duas partes: o interruptor de nivelamento e o interruptor terminal.
O interruptor de nivelamento indica a posição do andar, a área onde a porta pode ser aberta, a área onde o andar pode ser renivelado, as condições das portas dianteira e traseira e outras informações. De acordo com os diferentes tipos de escadas, as combinações de sinais possíveis são:
1) DZD/DZU RLD/RLU FDZ/RDZ
2) FDZD/FDZD FRLD/FRLU RDZD/RDZU RRLD/RRLU
Observação: [Name Memory] Se a primeira letra for F, o sinal será o sinal da zona da porta dianteira; se for R, será o sinal da zona da porta traseira. Se a última letra for D, o PAD será instalado na parte superior; caso contrário, se for U, será instalado na parte inferior.
DZD/DZU indica a faixa da zona elétrica da porta, que é ligeiramente menor que a faixa de contato entre a lâmina da porta e a esfera da porta. RLD/RLU indica a faixa da área de renivelamento, além da qual o elevador não pode abrir a porta nem operar. Quando qualquer sinal RLD/RLU for válido, DZD/DZU deverá ser válido. Se esse princípio for violado, o circuito de proteção da zona da porta será ativado (consulte a seção SF).
O sinal da zona da porta também pode detectar a operação da cabine, como as direções para cima e para baixo e a velocidade média entre duas zonas de porta adjacentes. Essas informações de detecção podem ser comparadas com o sinal do encoder para verificar se a cabine está "parada".
Os interruptores terminais são divididos em duas categorias: interruptores de desaceleração e interruptores de limite.
A função do interruptor de desaceleração é ajudar o sistema de controle a reconhecer a faixa dos dois terminais do poço. A cabine não pode operar em velocidade máxima dentro da faixa terminal. O interruptor terminal também é o único interruptor com uma posição fixa no poço (os sinais de nivelamento dos dois terminais também podem ser considerados como tendo uma posição fixa). O sistema de controle confirma e corrige a posição da cabine no poço por meio do sinal do interruptor terminal.
A posição do interruptor de limite fica na extremidade do poço, marcando a "posição limite" até a qual a cabine pode operar no poço. Geralmente, ele é dividido em dois níveis de segurança. A cabine com nível de segurança baixo é chamada de interruptor de "limite", sendo usada apenas como sinal do sistema de controle. O software determina se a cabine precisa parar de emergência ou pode operar em sentido inverso identificando esses sinais. O nível de segurança mais alto é chamado de interruptor de "limite", que faz parte do circuito de segurança. Se for ativado, a alimentação de #5 e #LB será diretamente desconectada, impedindo que o elevador continue operando por meio do hardware.
O que é mais especial é que, no sistema sem casa de máquinas, o interruptor de desaceleração no terminal superior será adicionado ou usado como interruptor de "limite" quando a cabine for operada manualmente no topo. Isso ocorre principalmente porque o último andar da casa de máquinas é relativamente baixo e há componentes, como máquinas de tração e vigas de máquinas, na parte superior do poço. Se a operação da cabine não for restrita, poderão ocorrer facilmente lesões pessoais.
5.2. Etapas gerais
Quando o sinal do interruptor de nivelamento falha, o elevador apresentará nivelamento anormal ou nivelamento frequente. Quando o sinal estiver seriamente ausente, ocorrerá uma falha AST.
Observação: Quando ocorrer um erro de detecção da posição da cabine do elevador ou um erro grande, o fenômeno final da falha também será refletido como uma falha de nivelamento, que precisa ser eliminada primeiro durante a solução de problemas.
Após a ocorrência da falha de nivelamento, uma confirmação adicional poderá ser realizada por meio da verificação do código de falha. Por exemplo, o código de falha em "HW" no sistema de controle do tipo III ou o código de falha na categoria "9" no sistema do tipo IV.
O escopo da inspeção de falhas do interruptor de nivelamento inclui a placa de isolamento magnético e sua relação de correspondência com o PAD, se o PAD está envelhecido ou danificado, se a fonte de alimentação, a transmissão de sinal e outros cabos do PAD estão em boas condições e se a placa impressa de recepção de sinal (W1, R1), sua fonte de alimentação e seu aterramento estão em boas condições.
Além disso, a função auxiliar de depuração do software também pode ser usada para verificar se a combinação do sinal do interruptor de nivelamento está correta. Ao entrar nessa função, se a cabine passar completamente pela placa de isolamento magnético em uma direção, o código correspondente à combinação do sinal de nivelamento aparecerá na placa P1. Quando a sequência de códigos não corresponder à situação normal, poderá ser confirmado que há um problema no sinal do interruptor de nivelamento, sendo fácil descobrir qual sinal está com defeito.
Existem dois tipos de interruptores terminais: de contato e sem contato. Para interruptores terminais adjacentes do tipo contato, é necessário garantir que haja um estado em que sejam acionados pelo arco ao mesmo tempo. Se esse estado não for detectado, o elevador parará repentinamente. Para interruptores terminais sem contato, é necessário verificar se a codificação de cada grupo de placas de isolamento magnético está correta, se o desvio do tempo de atuação do sinal de cada grupo de placas de isolamento magnético é muito grande e se a ordem dos grupos adjacentes de placas de isolamento magnético está correta. Se qualquer uma dessas condições for violada, o elevador parará repentinamente.
Ao confirmar a falha do interruptor terminal, você pode primeiro usar como referência as características de localização da instalação do interruptor terminal. Por exemplo, se o elevador parar repentinamente ou não puder ser reiniciado repetidamente dentro da faixa de atuação do interruptor terminal, você poderá verificar prioritariamente se há algum problema no interruptor terminal. Você também pode confirmar se há uma falha do interruptor terminal com base no código de falha.
Há apenas um caso especial, ou seja, o sinal do interruptor de limite apresenta uma falha de desconexão (equivalente à atuação do interruptor de limite). Nesse momento, como o gráfico de velocidade de proteção de limite tem prioridade maior que o gráfico de velocidade normal, o elevador desacelerará antecipadamente e, na maioria dos casos, não conseguirá parar normalmente na zona de porta. Se o elevador apresentar repetidamente esse tipo de falha em uma direção, também será necessário considerar a possibilidade de haver um problema com o interruptor de limite. Durante a verificação, basta verificar o interruptor de limite na direção de movimento antes da ocorrência da falha do elevador.
As etapas para verificar o interruptor de limite são semelhantes às do sinal do interruptor de nivelamento:
1) Verifique se a coordenação entre o interruptor e o arco de impacto ou a placa de isolamento magnético e o TSD-PAD atende aos requisitos de instalação.
2) Verifique se a posição de atuação do interruptor atende aos requisitos de ajuste.
3) Verifique se o interruptor ou o TSD-PAD está envelhecido ou danificado.
4) Verifique se a linha de sinal está envelhecida ou danificada.
Observação: Você também pode consultar o método do circuito de segurança e conectar a nova linha em paralelo com a linha antiga. Se o problema for resolvido, pode-se determinar que há um problema na linha antiga.
5) Depois que todos os problemas envolvidos nas etapas anteriores forem eliminados, você poderá finalmente substituir a placa W1 ou a placa R1 para confirmar se há algum problema no circuito de interface da placa de circuito impresso ou no aterramento da placa de circuito impresso.
5.3. Falhas comuns
5.3.1. Fenômeno da falha: Não é possível gravar a altura do andar.
Possíveis causas e contramedidas da falha:
1) Causa 1: Sinal anormal do interruptor de desaceleração de limite
Contramedidas:
▲ Para TSD sem contato, verifique se o sinal TSD chega ao painel de controle. (Se não houver sinal, pode ser que a linha de sinal TSD esteja anormal, que o sensor TSD esteja anormal ou que a placa de isolamento magnético TSD não esteja inserida o suficiente no sensor.) De acordo com o desenho de instalação do TSD, verifique se o tamanho e a posição de instalação do TSD estão corretos.
▲ Para o interruptor de desaceleração de limite com contato, verifique se os sinais USR, DSR e outros chegam ao painel de controle. De acordo com as instruções de instalação, verifique se o tamanho de instalação do interruptor de desaceleração de limite está correto.
Observação: O valor do desvio do tamanho de instalação do interruptor de desaceleração de limite pode ser verificado de acordo com a configuração do potenciômetro da placa P1.
2) Motivo 2: Anormalidade no sinal PAD
Contramedidas:
▲ Verifique se os sinais PAD DZD, DZU, RLU e RLD chegam ao painel de controle.
▲ Verifique se o número de PADs corresponde ao número de andares (incluindo andares fictícios).
▲ Verifique se os PADs das portas dianteira e traseira estão instalados corretamente.
3) Causa 3: Falha da placa de circuito impresso
Solução: Substitua a placa P1 e a placa R1.
4) Causa 4: Software da placa P1
Solução: Substitua o software da placa P1.
5.3.2. Fenômeno da falha: O elevador frequentemente se desloca até o andar de limite e grava automaticamente o andar.
Possíveis causas e contramedidas da falha:
1) Causa 1: O tamanho do TSD está anormal.
Contramedida: De acordo com o desenho de instalação do TSD, verifique se o tamanho e a posição de instalação do TSD estão corretos.
2) Causa 2: O deslizamento do cabo de tração é muito grande e excede o padrão de substituição.
Contramedida: Verifique o deslizamento do cabo de aço e o desgaste do cabo de aço e da roda de tração.
5.3.3. Fenômeno da falha: O elevador para repentinamente ao se deslocar até ambos os limites
Possíveis causas e contramedidas da falha:
1) Causa 1: Erro de instalação do TSD
Contramedidas:
▲ Para TSD sem contato
Verifique se a sequência de instalação do TSD está correta.
Verifique se o sinal TSD está correto.
Execute a detecção do TSD e a detecção da margem do TSD.
▲ Para o interruptor de desaceleração de limite com contato
Verifique se o sinal do interruptor de limite está correto.
Confirme se o comprimento do arco de impacto está correto.
6. Operação manual e automática e circuito da máquina de porta (DR)
6.1. Visão geral
O conteúdo do sistema da estação sobre a cabina pode ser dividido, de modo geral, em parte de controle manual e automático e parte de controle da porta.
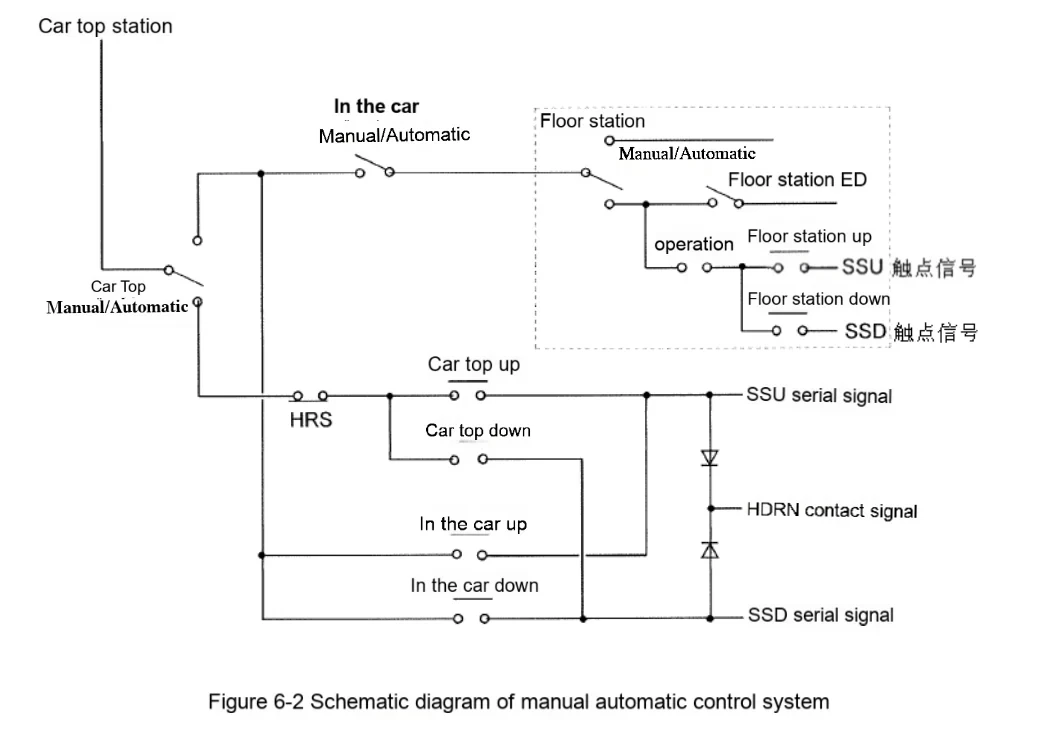
Os principais pontos técnicos do controle manual e automático refletem-se principalmente na prioridade de controle entre cabina → interior da cabina → painel de controle (ou HIP). O princípio de controle consiste em alternar a alimentação dos interruptores de linha de “subida e descida” em todos os níveis por meio de interruptores manual/automático, alcançando assim o objetivo do controle prioritário. Por exemplo, se o interruptor manual/automático na parte superior da cabina for colocado no lado “manual”, somente os botões da linha de “subida e descida” na parte superior da cabina terão alimentação, enquanto os botões de subida e descida na cabina e no painel de controle (HIP) não terão alimentação.
Além disso, além de fornecer uma instrução de operação ao sistema de controle, os sinais das linhas de “subida e descida” em todos os níveis também formarão um sinal manual de “confirmação” “HDRN”. Esse sinal deve ser válido ao mesmo tempo que o sinal da linha de “subida e descida” para que o elevador possa ser iniciado manualmente.
O diagrama esquemático do sistema de controle manual e automático usando o elevador ELENESSA (VFGL/VFGLC) como exemplo é mostrado a seguir:
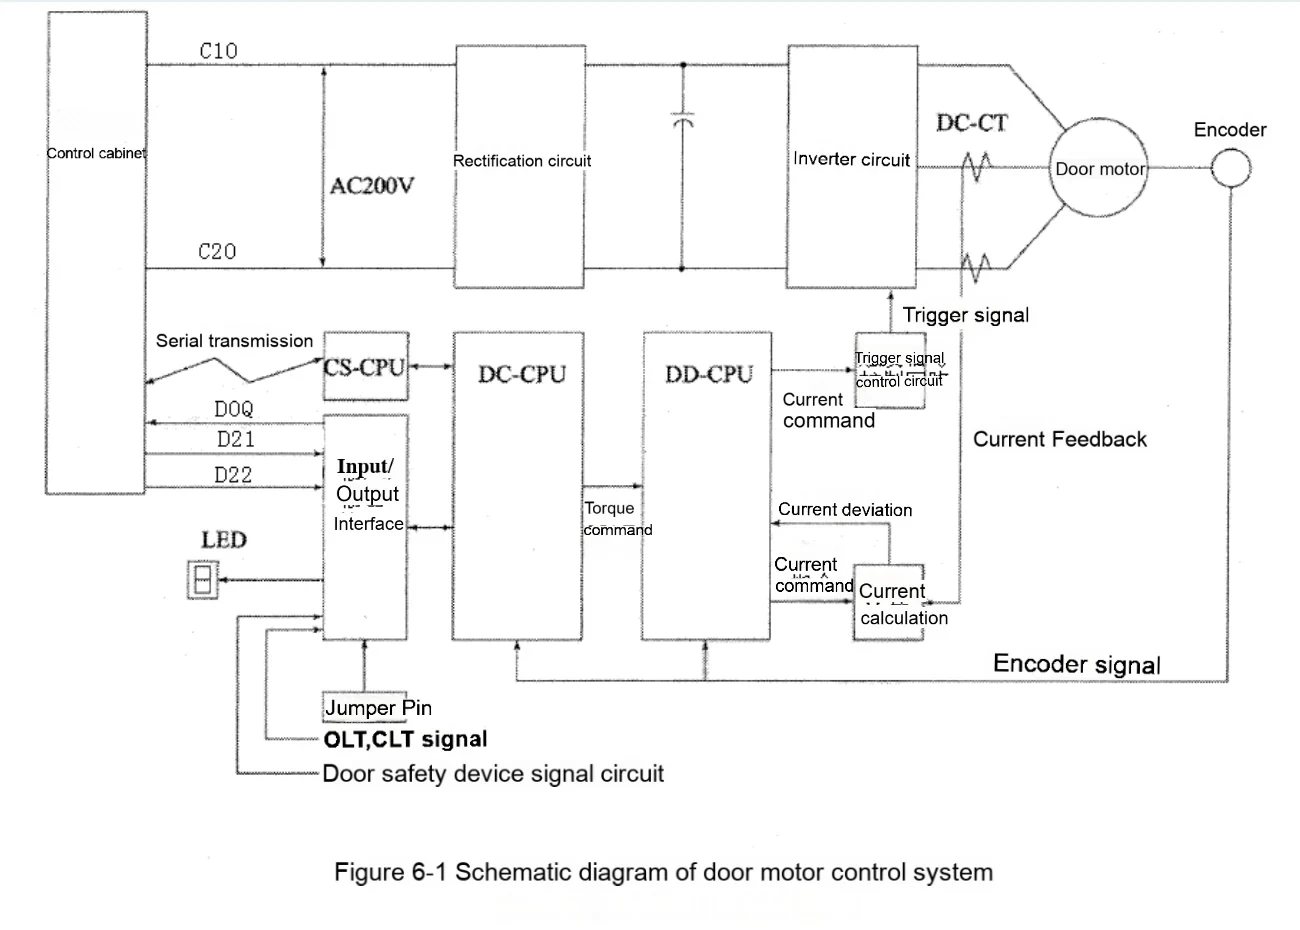
O sistema de controle da máquina de porta é relativamente complexo, mas pode ser compreendido comparando-o ao painel de controle. Por exemplo, o interruptor fotoelétrico da porta e o sinal da trava da porta da cabina equivalem à função do interruptor de limite do poço. A máquina de porta, a correia síncrona etc. equivalem ao sistema de tração composto pela máquina de tração e pelo cabo de aço. O inversor, o DC-CT etc. do painel de controle estão integrados na placa de circuito impresso da máquina de porta.
Do ponto de vista do controle, o controle do movimento da porta também é dividido em parte de controle e parte de acionamento, sendo necessário configurar parâmetros, de modo semelhante à configuração do painel de controle do motor, da aceleração, da velocidade e de outros parâmetros. Se esses parâmetros da máquina de porta não forem configurados corretamente, será fácil fazer com que a máquina de porta funcione lentamente, de forma semelhante à cabina do elevador funcionando lentamente e encontrando automaticamente a posição de nivelamento.
Além disso, o elevador possui medidas de proteção de torque, como parada e bloqueio, e há medidas de proteção semelhantes no controle da máquina de porta. Se a configuração for inadequada, será fácil causar o superaquecimento do motor da porta e outras situações.
Devido à complexidade do sistema da máquina de porta, os princípios detalhados dos componentes envolvidos são apresentados em etapas gerais.
O diagrama esquemático do sistema de controle da máquina de porta é mostrado abaixo:
6.2. Etapas gerais:
6.2.1. Operação manual e automática na parte superior da cabina
6.2.1.1. Após pressionar os botões de subida e descida, o elevador não inicia.
As etapas gerais de inspeção consistem em verificar a exibição de falhas e os vários LEDs de status na estação da parte superior da cabina e na placa P1 antes que o elevador seja iniciado, como o #29. Se houver um código de falha ou se os LEDs de status estiverem anormais, consulte outros capítulos do “Manual de solução de problemas” para solucionar a falha de acordo com a situação real. Em seguida, primeiro verifique se a tensão de sinal de cada nível está normal de acordo com o princípio de prioridade na seção de visão geral e certifique-se de que o sinal “HDRN” esteja normal. Finalmente, como o sinal “HDRN” está normal, é necessário verificar se o número da linha de “subida e descida” foi transmitido para a placa P1. Como os sinais das linhas de “subida e descida” na parte superior da cabina e no interior da cabina são transmitidos em série, diferentemente dos sinais no painel de controle e no HIP, é necessário verificar se a comunicação (CS) da cabina está normal. Para esta parte, consulte o capítulo sobre o sistema OR.
6.2.2. Falha na operação do motor da porta
O sistema da máquina de porta é relativamente complexo, e o fenômeno da falha e a causa apresentam uma relação de muitos para muitos. A solução de problemas deve ser realizada com base nos componentes da máquina de porta.
6.2.2.1. Encoder do motor da porta
O encoder do motor da porta é dividido em dois tipos: encoder de motor de porta assíncrono e encoder de motor de porta síncrono. O sinal do encoder do motor de porta assíncrono é relativamente simples, desde que o sinal de fase A/B seja consistente com a sequência de fases da fiação no cabo de alimentação. Se for conectado de forma invertida, poderá causar sobrecorrente, reversão e outras falhas.
A linha do encoder do motor de porta síncrono é mais complexa. Além do sinal do encoder do motor de porta assíncrono, ela também inclui um sinal de confirmação de fase. E a posição dos polos magnéticos no motor de porta síncrono é fixa, portanto qualquer sinal no encoder que apresente um problema pode facilmente fazer com que o motor da porta funcione com trepidação, aqueça de forma anormal ou não tenha força para abrir a porta, entre outras situações, podendo danificar o motor da porta em casos graves.
6.2.2.2. Cabo de alimentação do motor da porta
Embora o cabo de alimentação tenha apenas três fios, a fiação é diferenciada pela sequência de fases. Independentemente do tipo de fiação, a sequência de fases tem apenas duas possibilidades: direta ou reversa. Basta inverter uma vez. Se o problema não puder ser resolvido, será necessário verificar se há problemas em outros componentes. Se a sequência de fases estiver incorreta, o motor da porta poderá trepidar violentamente ou não conseguir abrir e fechar a porta.
Se uma fase do cabo de alimentação estiver mal conectada, a trajetória de rotação espacial do vetor de torque será elíptica devido à falta de fase, e o motor da porta vibrará violentamente.
Se duas fases do cabo de alimentação estiverem mal conectadas, as três fases não poderão formar um circuito, e o fenômeno da falha do motor da porta será o mesmo que quando o cabo trifásico não está conectado.
6.2.3. Interruptor de posição de abertura e fechamento da porta
Independentemente do tipo de motor da porta, os sinais finais de posição de abertura e fechamento da porta são CLT e OLT. Se esses dois sinais estiverem ausentes, o motor da porta poderá funcionar de forma anormal ou poderá aparecer um código de falha na placa P1, e o elevador entrará em um estado no qual não poderá mais ser iniciado. Deve-se observar que o sinal OLT não possui um sinal fotoelétrico direto em algumas configurações do motor da porta, mas é combinado nos sinais CLT e OLT por meio da trava da porta da cabina (41G) e do sinal fotoelétrico CLT. As regras específicas são as seguintes:
1) O sinal CLT de controle é válido quando os sinais 41G e CLT são ambos válidos.
2) O sinal OLT de controle é válido quando há apenas o sinal CLT, mas não há sinal 41G.
Observação: Na ausência da configuração fotoelétrica OLT, o jumper OLT deve ser colocado em curto-circuito
Os sinais OLT e CLT indicam os estados de porta totalmente aberta e totalmente fechada, enquanto o sinal 41DG também indica os estados de porta fechada e aberta. Se os dois forem inconsistentes, o elevador identificará esses estados de falha por meio da correspondência de relações lógicas. No entanto, o sinal 41DG geralmente é usado como padrão, portanto, o significado literal do código de falha aponta principalmente para falhas de CLT e OLT, mas, ao verificar a falha, você também deve prestar atenção a se o sinal 41DG está anormal.
6.2.4. Cortina de luz e painel de toque de segurança
A cortina de luz e o painel de toque de segurança são usados para proteger os passageiros contra impactos da porta da cabina ao entrar e sair da cabina. O sinal do painel de toque de segurança é válido sem limite de tempo. Desde que o sinal seja ativado, a porta permanecerá aberta. No entanto, o sinal da cortina de luz possui um limite de tempo para evitar fumaça e outras obstruções. Se o limite de tempo for excedido, a porta da cabina será fechada à força. Portanto, os contatos da cortina de luz e os contatos do painel de toque de segurança não podem ser curto-circuitados. O curto-circuito causará riscos ocultos à segurança, como incêndio.
Além disso, se a porta da cabina estiver fechada, os sinais da cortina de luz e do painel de toque de segurança não poderão ser ativados. Nesse momento, se os contatos forem ativados, o elevador poderá abrir o freio, mas não iniciar o movimento.
6.2.5. Sinal D21/22
O comando de ação do motor da porta para abrir ou fechar a porta depende completamente do sinal D21/D22, que é transmitido por uma linha dedicada no cabo de acompanhamento. Se o motor da porta não abrir ou fechar a porta, além de verificar os sinais ao redor da estação no topo da cabina e a própria máquina da porta, você deve primeiro verificar se os sinais de abertura e fechamento da porta transmitidos pelo gabinete de controle estão normais. Se os sinais de abertura e fechamento da porta estiverem anormais, será necessário usar o código de falha do gabinete de controle e outros meios para determinar a causa da falha.
6.2.6. Configurações de crossover
As configurações de crossover do motor da porta são divididas em 3 grupos.
1) Configurações básicas de tipo e parâmetros do motor da porta, como tipo de porta, largura de abertura da porta, margem de proteção de torque e modo de controle (motor síncrono/assíncrono). Os fenômenos comuns de falha incluem configurações incorretas do tipo de porta, causando vibração do motor da porta; configurações incorretas da largura de abertura da porta, causando lentidão na abertura e no fechamento da porta ao aprender a largura da porta; configurações incorretas da margem de proteção de torque, causando parada e superaquecimento do motor da porta; configurações incorretas do modo de controle, causando proteção contra sobrecorrente durante a operação do motor da porta.
2) Configurações de abertura da porta, como aceleração e desaceleração, velocidade terminal e posição de desaceleração etc.; configurações inadequadas podem causar colisão quando a porta estiver na posição.
3) Configurações de fechamento da porta, semelhantes às configurações de abertura da porta; se forem inadequadas, haverá colisão quando a porta estiver na posição, ou a velocidade do estágio final do fechamento da porta será muito baixa e a porta de pavimento não poderá ser fechada.
6.2.7. Torque de retenção do fechamento da porta
Quando a porta estiver totalmente fechada, o tamanho da folga da porta será determinado com base na posição da trava da porta da cabina e no sinal CLT (como na situação em que as roupas do passageiro ficam presas). Se a folga da porta for grande, o torque de retenção aplicado ao fechamento da porta também será grande. Se o motor da porta aplicar consistentemente um grande torque de retenção ao fechamento da porta devido a um ajuste inadequado da posição, o motor da porta ficará sobrecarregado.
Observação: Se o sistema da máquina da porta falhar, o código de falha correspondente geralmente será exibido no 7SEG da estação no topo da cabina para verificação pela equipe de manutenção. O código específico de falha da máquina da porta e o fenômeno da falha podem ser consultados na tabela a seguir:
| LEDs de 7 segmentos exibem | Explicação da falha | Observação |
| 0 | Anormalidade na transmissão da comunicação (DC↔CS) | Quando a comunicação está anormal, o CS-CPU de comunicação é reinicializado uma vez a cada 1 segundo, e o motor da porta funciona em baixa velocidade após a parada de emergência. Ele retorna ao normal após o desaparecimento da falha. |
| 1 | Falha abrangente do IPM | O sinal de disparo da base é interrompido e o motor da porta para repentinamente. Ele pode ser restaurado após o desaparecimento da falha. |
| 2 | Sobretensão de DC+12V | O sinal de disparo da base é interrompido, o motor da porta para repentinamente e o DC-CPU é reinicializado. Ele retorna ao normal após o desaparecimento da falha. |
| 3 | Subtensão do circuito principal | O sinal de disparo da base é interrompido e o motor da porta para repentinamente. Ele retorna ao normal após o desaparecimento da falha. |
| 4 | Anormalidade do WDT do DC-CPU | O sinal de disparo da base é interrompido e o motor da porta para repentinamente. Ele retorna ao normal após o desaparecimento da falha. |
| 5 | Anormalidade da tensão DC+5V | O sinal de disparo da base é interrompido, o motor da porta para repentinamente e o DC-CPU é reinicializado. Ele retorna ao normal após o desaparecimento da falha. |
| 6 | Estado de inicialização | O sistema do motor da porta realiza uma autodetecção e o sinal de disparo da base é interrompido. |
| 7 | Anormalidade na lógica do interruptor da porta | A ação do circuito da porta é interrompida e não pode retornar ao normal após o desaparecimento da falha. |
| 8 | ||
| 9 | Anormalidade na direção de abertura e fechamento da porta | A ação do circuito da porta é interrompida e não pode retornar ao normal após o desaparecimento da falha. |
| A | Velocidade acima da nominal | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. |
| B | ||
| C | Superaquecimento do motor da porta (motor de porta síncrono) | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. Se a temperatura retornar ao normal, o motor da porta poderá ser restaurado. |
| D | Sobrecarga | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. Se a temperatura retornar ao normal, o motor da porta poderá ser restaurado. |
| E | ||
| F | Velocidade muito alta | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. |
| 0. | ||
| 1. | ||
| 2. | ||
| 3. | ||
| 4. | Anormalidade do sinal GS | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. Ela retornará ao normal após a porta ser totalmente fechada. |
| 5. | Anormalidade na detecção de posição | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. Ela retornará ao normal após a porta ser totalmente fechada. |
| 6. | (Falha de aviso) | |
| 7. | ||
| 8. | ||
| 9. | Falha de fase Z | Detecção de falha da fase Z do encoder por 16 vezes consecutivas, abertura e fechamento lentos da porta [A1] |
| A. | Verificação da área de contagem de posição | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. Ela retornará ao normal após a porta ser totalmente fechada. |
| B. | Anormalidade na detecção da posição OLT | Após o motor da porta parar repentinamente, a porta abrirá e fechará lentamente. Ela retornará ao normal após a porta ser totalmente fechada. |
| C. | Anormalidade do encoder | O elevador para no andar mais próximo e para o motor da porta após a porta ser totalmente fechada. O elevador funciona normalmente após a falha ser eliminada. |
| D. | DOOR-CUT | Estado normal. |
| E. | Ação da proteção DLD | Quando o valor de proteção é atingido, o motor da porta imediatamente funcionará na direção inversa. *1 |
| F. | Estado normal de funcionamento | Estado normal de funcionamento |
6.3. Falhas comuns
6.3.1. Fenômeno da falha: a porta da cabina não pode ser fechada
Possíveis causas e contramedidas da falha:
1) Causa 1: Cabos de sinal D21, D22 anormais
Contramedidas: Verifique se os cabos de sinal D21, D22 estão conectados correta e normalmente.
2) Causa 2: Erro de ajuste do tamanho fotoelétrico da porta
Contramedidas: Verifique o tamanho fotoelétrico da porta.
3) Causa 3: Erro do pino de crossover da placa da máquina da porta
Contramedidas: Verifique o pino de crossover da placa da máquina da porta de acordo com o desenho 531.
4) Causa 4: Ação anormal do MBS ou do painel de toque de segurança
Contramedidas: Verifique se o cabo MBS está conectado corretamente, se a cortina de luz e a caixa de controle da cortina de luz estão intactas; se o ajuste mecânico do painel de toque de segurança está correto e se o microinterruptor está preso.
5) Causa 5: Danos aos componentes
Contramedidas: Verifique se os componentes relacionados à abertura e ao fechamento da porta estão intactos, incluindo o motor da porta, a placa da máquina da porta, a unidade de acionamento da máquina da porta, o botão de fechamento da porta etc.
6.3.2. Fenômeno da falha: velocidade anormal de abertura e fechamento da porta
Possíveis causas e contramedidas da falha:
1) Causa 1: Erro do pino de crossover da placa da máquina da porta
Contramedida: Verifique o pino de crossover da placa da máquina da porta de acordo com o desenho 531.
2) Causa 2: Falha de hardware do motor da porta
Contramedida: Substitua o motor da porta.
3) Causa 3: Sinal anormal do encoder
Contramedida: Substitua o encoder e verifique se o cabo do encoder sofre interferência.
4) Causa 4: Erro de ajuste do tamanho fotoelétrico da porta
Contramedida: Ajuste novamente o tamanho fotoelétrico da porta.
5) Causa 5: Falha da placa de circuito impresso
Contramedida: Substitua a placa da máquina da porta e a placa de circuito impresso da unidade de acionamento da máquina da porta.
7. Circuito de comunicação (OR)
7.1. Visão geral
A parte OR no diagrama de fiação inclui principalmente o circuito de comunicação.
Como os tipos de elevadores são diferentes, as distâncias e os conteúdos de comunicação também são diferentes, portanto, muitos protocolos de comunicação são usados. Eles podem ser divididos aproximadamente em duas categorias: o sistema de comunicação baseado no protocolo padrão CAN e o sistema de comunicação baseado no protocolo de comunicação da série RS. Embora os vários protocolos de comunicação sejam bastante diferentes, para a solução de problemas no local, o foco principal deve ser garantir que a linha esteja em boas condições. Portanto, você deve ter um certo conhecimento do circuito básico.
7.1.1. Sistema CAN
O sistema CAN é uma estrutura de barramento. Cada nó usa uma fonte de alimentação unificada (+12V GND) e uma linha de dados "única". Essa linha de dados usa níveis alto e baixo para distinguir "0" e "1". Cada nó usa o método de "escuta" para receber dados na linha de dados ao mesmo tempo e, em seguida, determina se deve processar a mensagem com base no número de ID da mensagem. Ao enviar, todos os nós também enviam números de ID para a linha ao mesmo tempo. Devido às características elétricas da linha CAN, um dos níveis alto e baixo é um nível "dominante" e o outro é um nível "recessivo". Quando dois nós enviam níveis "dominante" e "recessivo" para a linha de dados ao mesmo tempo, a linha de dados fica em nível "dominante". No número de ID de um nó de alta prioridade, o nível "dominante" tem um peso maior; portanto, quando um nó de baixa prioridade percebe que um nó de alta prioridade está enviando uma mensagem, ele interrompe o envio da própria mensagem e espera o próximo ciclo de mensagens para tentar enviar novamente.
Devido à escuta e aos níveis "visível/recessivo", embora exista apenas uma linha de dados, ela pode enviar e receber ao mesmo tempo, o que melhora a eficiência da linha. No entanto, para melhorar a capacidade de resistência à interferência de modo comum, o nível na linha de dados é transmitido de forma diferencial, daí os chamados "CANH" e "CANL".
Em resumo, a linha de comunicação CAN é composta por linhas de alimentação e de dados, cada uma com duas linhas, e a linha utiliza uma fiação em par trançado.
7.1.2. Sistema RS
O protocolo de comunicação da série RS é relativamente tradicional, com uma linha de recebimento de dados "RxD", uma linha de envio de dados "TxD" e uma linha de aterramento "GND".
Em termos de medidas antinterferência, as linhas de alimentação e de dados também utilizam a forma de pares trançados, assim como o sistema CAN.
7.1.3. Sistema de comunicação do elevador
De acordo com o barramento, a comunicação do elevador pode ser dividida em quatro partes: lado do controle de grupo, lado da cabina, lado da estação de andar e outras funções auxiliares. Cada parte toma a placa P1 como nó inicial e é organizada em forma de barramento. Qualquer conexão em "estrela" ou "ramificada" está errada. É necessária uma fonte de alimentação dedicada para cada barramento. Especialmente para o barramento do lado da estação de andar, como o número de nós é muito maior que o dos outros barramentos, é necessário adicionar uma "caixa de alimentação da estação de andar" de acordo com o número de estações de andar, para manter o equilíbrio de tensão e o equilíbrio de potência da alimentação em todo o barramento.
Além disso, quando o número de andares atinge determinado nível, H10-H20 não consegue suportar a carga, e um transformador adicional será acrescentado para fornecer outra fonte de alimentação - H20A e H20A. Nesse momento, a carga de alimentação dos andares precisa ser distribuída e equilibrada entre as duas fontes de alimentação.
O diagrama esquemático do sistema de comunicação do elevador é o seguinte:
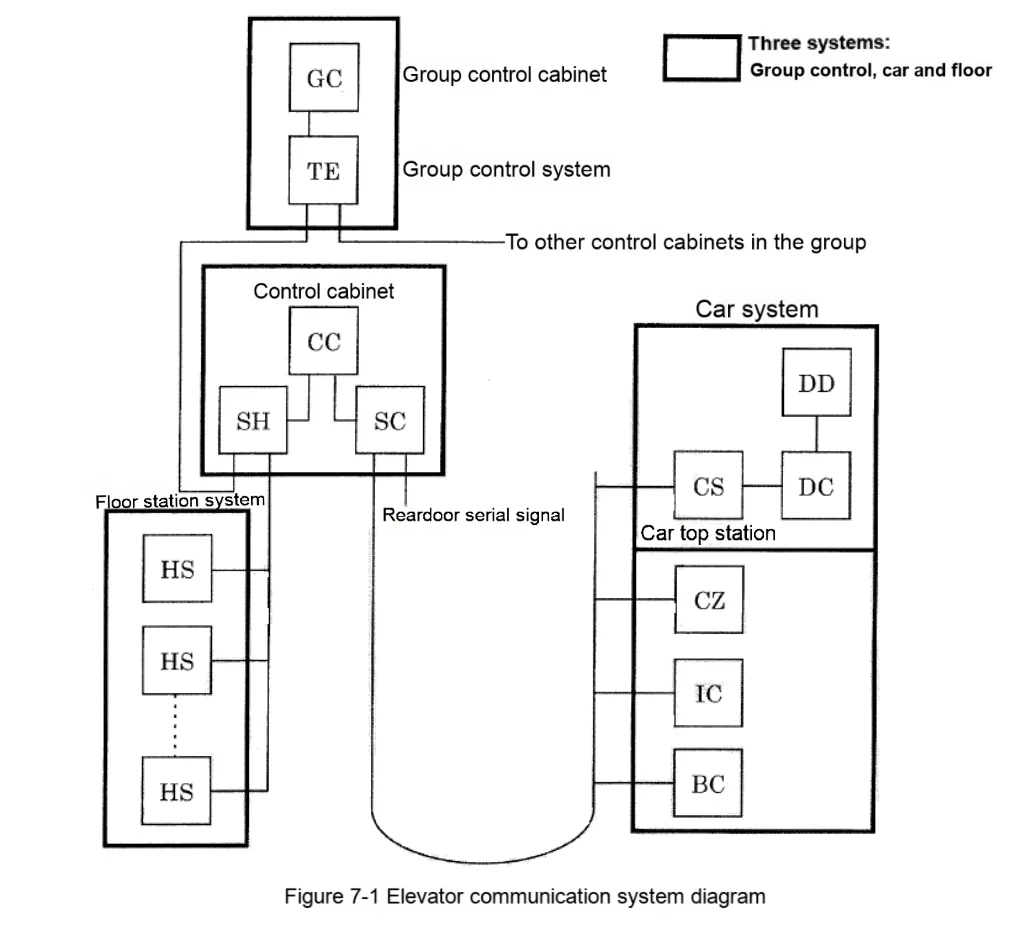
7.2. Etapas gerais
As falhas de comunicação manifestam-se por uma variedade de fenômenos que não podem ser listados um por um. No entanto, seguir determinadas etapas e sequências de inspeção pode, até certo ponto, esclarecer as ideias durante o processo de inspeção, estabelecendo a base para restringir o escopo e determinar a causa da falha.
7.2.1. Determinar qual barramento de comunicação apresenta um problema com base no código de falha da placa P1
Tanto os elevadores novos quanto os antigos possuem códigos de falha de comunicação; a diferença está no nível de detalhamento. No entanto, mesmo quando é utilizado um código de falha abrangente, é possível distinguir qual barramento apresenta um problema.
Além disso, muitos sinais são transmitidos por meio da comunicação. Quando ocorre uma falha de comunicação, o mau funcionamento de muitos sinais causa a sobreposição de vários fenômenos de falha do elevador. Se a linha de sinal da interface for verificada diretamente, é provável que isso não seja eficaz.
7.2.2. Verificar se a fonte de alimentação e a linha de dados da linha de comunicação com falha estão normais
Como o sistema de comunicação utiliza um barramento, uma linha em boas condições é a base do funcionamento normal da comunicação. Confirmar se a linha está em boas condições não consiste simplesmente em verificar se há continuidade ou não. É necessário verificar:
1) A continuidade está boa?
Para linhas de comunicação muito longas, linhas sobressalentes podem ser usadas para formar um circuito fechado e depois serem medidas em conjunto.
2) A resistência de isolamento do cabo está boa?
Como a linha de comunicação transmite sinais de alta frequência, se o isolamento estiver ruim, embora não haja curto-circuito direto, o sinal de alta frequência ainda apresentará um fenômeno de curto-circuito semelhante ao do sinal de baixa frequência.
3) O passo de torção do par trançado na linha de comunicação está normal?
Atualmente, todas as linhas de comunicação dos elevadores em produção utilizam basicamente pares trançados para melhorar a resistência à interferência do sinal de transmissão. Ao usar um par trançado, existe o problema do "passo de torção" (passo de torção refere-se ao comprimento do par trançado enrolado um ao redor do outro). O comprimento do passo de torção está relacionado ao comprimento de onda da onda eletromagnética que deve ser resistida. A frequência de interferência cujo comprimento de onda é significativamente maior que o passo de torção não pode causar um impacto significativo no sinal da linha. Portanto, o uso indiscriminado de cabos com passo de torção fora do padrão para substituir a linha de comunicação original, mesmo que seja apenas uma seção muito pequena, terá um efeito adverso sobre a transmissão normal do sinal na linha, sem mencionar os cabos comuns.
7.2.3. Determinar qual nó apresenta um problema pelos LEDs de status da placa de comunicação de cada nó
7.2.4. Verificar a chave de configuração e a resistência de terminação de cada nó
As mensagens recebidas e enviadas por cada nó têm seu próprio número de ID, que é determinado pela configuração do andar, pelas configurações das portas dianteira e traseira etc. Se a chave de configuração estiver definida incorretamente, isso poderá causar um conflito ou fazer com que a mensagem seja descartada devido a um ID incorreto.
O significado físico da resistência de terminação é que a linha do barramento é longa e o tempo de pulso do sinal é extremamente curto. Existe uma determinada diferença de tempo na transmissão do sinal pela linha. A resistência de terminação é uma medida necessária para evitar a reflexão do sinal. Portanto, a resistência de terminação é conectada ao "nó mais distante atualmente em uso". Se o nó mais distante mudar, a resistência de terminação precisará ser reconectada.
7.2.5. Problemas além das medidas de inspeção acima
1) A versão do programa de comunicação de cada nó, especialmente a do nó da estação de andar, deve ser consistente.
2) Para alguns nós especiais da estação de andar, a versão do hardware (placa impressa) deve ser consistente.
3) Verificar se a fonte de alimentação CA, como a iluminação, tem algum impacto sobre a comunicação.
7.3. Falhas comuns
7.3.1. Fenômeno da falha: os botões dos andares na cabina não podem ser registrados
Possíveis causas e contramedidas da falha:
1) Motivo 1: O cabo de sinal serial está anormal.
Contramedida: Verificar se o cabo serial da caixa de controle da cabina até a estação no topo da cabina e da estação no topo da cabina até o painel de controle está em curto-circuito, rompido ou conectado incorretamente.
2) Motivo 2: A placa impressa da caixa de controle está configurada incorretamente.
Contramedida: Verificar as configurações do pino de jumper e do potenciômetro de acordo com o desenho.
3) Motivo 3: O elevador entra nos modos de operação de proteção contra incêndio, bloqueio do elevador e outros.
Contramedida: Verificar se a proteção contra incêndio e o bloqueio do elevador estão ativados.
4) Motivo 4: Falha da placa impressa.
Contramedida: Substituir as placas impressas relacionadas à comunicação serial na cabina: placa P1, placa da máquina da porta, placa BC na cabina, fonte de alimentação da caixa de controle etc.
7.3.2. Fenômeno da falha: o botão de chamada de andar não pode ser registrado
Possíveis causas e contramedidas da falha:
1) Motivo 1: O cabo de sinal serial está anormal.
Contramedidas: Verificar se o cabo serial da chamada de andar até a estação de andar e da estação de andar até o painel de controle está em curto-circuito, rompido ou conectado incorretamente.
2) Motivo 2: O elevador está fora do controle de grupo, e o controle de grupo está anormal.
Contramedidas:
▲ Verificar o cabo de conexão entre o elevador individual e o controle de grupo.
▲ Verificar a configuração dos pinos cruzados da placa P1. Verificar se a placa P1 corresponde ao número do elevador.
▲ Verificar se a placa P1 e as placas impressas GP1 e GT1 do controle de grupo estão normais.
▲ Quando houver a função OEPS, confirmar se a configuração é válida.
3) Motivo 3: O potenciômetro do andar está configurado incorretamente.
Contramedidas: Ajustar as configurações FL1 e FL0 de acordo com o desenho.
4) Motivo 4: Falha da placa impressa.
Contramedidas: Substituir as placas impressas relacionadas à comunicação serial da chamada externa: placa impressa da chamada externa, placa impressa da estação de andar, placa P1, placa de controle de grupo etc.
7.3.3. Fenômeno da falha: as chamadas internas e externas são canceladas automaticamente quando o elevador está em movimento
Possíveis causas e contramedidas da falha:
1) Motivo 1: Interferência de sinal
Contramedidas:
▲ Verificar se cada fio de aterramento está devidamente aterrado.
▲ Tentar evitar o roteamento paralelo e próximo das linhas seriais e dos cabos de alimentação de alta potência.
▲ Aterrar a linha sobressalente no cabo plano.
▲ Tomar medidas antinterferência de acordo com a situação real no local.
2) Motivo 2: Falha da placa impressa.
Contramedidas: Substituir a placa impressa relacionada à comunicação serial.